
À propos des machines de soudage pour conduits, systèmes de ventilation et tuyaux flexibles
Les machines de soudage pour conduits, systèmes de ventilation et tuyaux flexibles sont des équipements industriels qui utilisent le soudage à l'air chaud ou au coin chauffant pour fabriquer des conduits en spirale, flexibles ou à joint droit à partir de tissus thermoplastiques tels que le PVC, le polyuréthane et le polyéthylène.
Miller Weldmaster fabrique des machines destinées à ces trois types de produits — conduits, tubes de ventilation et flexibles industriels — et s'adresse aux fabricants des secteurs de l'agriculture, de l'exploitation minière, du chauffage, de la ventilation et de la climatisation (CVC), de la construction et de la production industrielle. Que vous ayez besoin d'une soudeuse à air chaud compacte pour les tissus destinés aux conduits CVC, d'une ligne de production entièrement automatisée de conduits spiralés ou d'un système de tubes de ventilation de grand diamètre pour des applications minières, ce guide vous explique le fonctionnement de ces machines, quelle machine convient à quelle application et les critères à prendre en compte lorsque vous êtes prêt à acheter.
Fabricant de machines de soudage de tissus industriels depuis 1974, avec des services d'installation et d'entretien basés aux États-Unis, Miller Weldmaster accompagne les fabricants de conduits depuis la mise en service jusqu'à la production à long terme.
Principaux enseignements
Soudage à l'air chaud
Le soudage à l'air chaud crée une liaison moléculaire entre les couches thermoplastiques, ce qui permet d'obtenir des joints de conduits étanches à l'air qui surpassent les solutions cousues ou collées dans les applications de ventilation exigeantes.
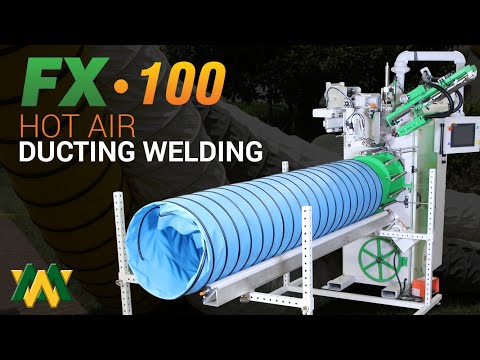
FX100 Machine à souder les conduits en spirale
La machine « FX100 » est conçue pour la production en continu de joints hélicoïdaux et permet de fabriquer des conduits renforcés d'un diamètre compris entre 2 pouces et 48 pouces.
Armatures métalliques et bandes anti-usure
Les machines « FX100 » et « FX50 » soudent le fil d'armature à la paroi du conduit et peuvent ajouter une bande d'usure à l'extérieur au cours de la même opération de production.
Matériaux de conduits soudables
Les matériaux de conduits soudables comprennent le PVC, le polyuréthane, le polyéthylène et le polyester non tissé enduit ; chaque matériau nécessite des paramètres de soudage spécifiques, enregistrés sous forme de « recettes de soudage » reproductibles.
Tout savoir sur les machines de soudage des conduits, des systèmes de ventilation et des tuyaux flexibles
Les trois types de produits : conduits, tubes de ventilation et tuyaux industriels
Ces trois catégories de produits partagent la même méthode de fabrication de base, mais se distinguent par leur géométrie, leur gamme de diamètres, leurs matériaux et les exigences liées à leur utilisation finale.
- Conduits : Conduits d'aération souples ou spiralés, fabriqués à partir d'un tissu enduit de thermoplastique. Utilisés dans la distribution d'air des systèmes CVC, la ventilation agricole et la ventilation des chantiers de construction. Il s'agit généralement d'un tissu enduit de PVC ou de polyuréthane, disponible dans une large gamme de diamètres.
- Tubes de ventilation : tubes en tissu à paroi épaisse utilisés pour la ventilation des mines, des tunnels et pour l'évacuation des gaz d'échappement à grande échelle dans l'industrie. Ils nécessitent souvent de très grands diamètres, une grande résistance structurelle et, dans certaines applications, un renfort métallique intégré ou des œillets de fixation.
- Tuyaux industriels : tuyaux renforcés destinés au dépoussiérage, à l'aspiration sur les machines CNC, au transport de fluides et à des applications industrielles spécialisées. Les matériaux sont souvent choisis pour leur résistance à l'abrasion (polyuréthane) ou à la corrosion chimique (PVC), et le renforcement par des fils métalliques est courant.
Pourquoi le soudage des thermoplastiques plutôt que le formage des métaux ?
Les conduits flexibles en tissu sont des produits fondamentalement différents des conduits rigides en tôle. Ils sont fabriqués à partir de rouleaux de tissu enduit de thermoplastique — PVC, polyuréthane, polyéthylène ou polyester non tissé — qui doivent être soudés, et non pliés ou agrafés. Les équipements de formage des conduits métalliques (formeuses en spirale, machines à agrafage, découpeuses plasma) ne trouvent aucune application dans cette catégorie.
Le soudage à l'air chaud est la méthode la plus couramment utilisée, car elle tire parti des propriétés thermoplastiques du revêtement. Lorsque le revêtement atteint la température adéquate, il se fluidifie et se lie à la couche adjacente sous l'effet de la pression. Le joint ainsi obtenu est constitué d'une seule masse thermoplastique fusionnée — il ne s'agit ni d'un assemblage mécanique, ni d'une interface adhésive.
Cela a son importance dans le cadre de l'utilisation finale : une soudure sur un tuyau de ventilation minière reste étanche malgré les flexions répétées, les cycles de pression et les manipulations brutales qui caractérisent les applications souterraines. Une couture présente des trous d'aiguille. Une jonction collée peut se délaminer.
Secteurs d'activité utilisant des machines à souder les conduits flexibles et les tuyaux souples
Les conduits et tuyaux flexibles en thermoplastique constituent des composants essentiels dans un large éventail de secteurs d'activité, et Miller Weldmaster propose des solutions spécialisées de soudage de conduits, de systèmes de ventilation et de tuyaux adaptées à ces applications. Le secteur agricole s'appuie sur ces produits pour la ventilation et le stockage des récoltes. Le secteur minier en dépend pour acheminer de l'air frais dans les galeries souterraines. Les fabricants de systèmes CVC les utilisent pour la distribution flexible de l'air dans les bâtiments résidentiels et commerciaux. Les installations industrielles en ont besoin pour le dépoussiérage, l'extraction des fumées et le traitement de l'air de process.
Chaque secteur d'activité impose des exigences spécifiques au produit de gainage — et, par extension, à la machine qui le fabrique. La compréhension de ces exigences constitue le point de départ pour choisir le matériel de soudage adapté.
Agricole
Parmi les applications agricoles, on peut citer la ventilation des entrepôts de céréales, les systèmes de circulation d'air dans les serres et la ventilation des bâtiments d'élevage. Les conduits souples en tissu sont privilégiés dans ces environnements en raison de leur légèreté, de leur résistance à l'humidité et de leur capacité à être acheminés dans des espaces restreints.
Les conduits agricoles nécessitent généralement des diamètres variables pour s'adapter à différentes tailles d'étables ou d'entrepôts, ainsi que des matériaux résistants aux UV pour les applications en extérieur ou exposées à une forte luminosité. La fabrication de conduits agricoles se caractérise souvent par des volumes de production moyens à élevés, ce qui rend indispensable une capacité des machines à garantir une qualité constante des joints sur de longues séries de production.
Exploitation minière et ventilation souterraine
La ventilation minière est l’une des applications les plus exigeantes pour les machines à souder les conduits flexibles. Les galeries souterraines nécessitent un débit d’air continu afin de diluer et d’évacuer les gaz dangereux, de réguler la température et de maintenir des conditions respirables pour les travailleurs. Dans cet environnement, les conduits de ventilation doivent pouvoir supporter des diamètres très importants — dépassant parfois un mètre —, une manipulation brutale lors de l’installation et une pression d’air constante sur de longues longueurs de tunnel.
L'armature métallique est un élément standard dans la fabrication des conduits de ventilation minière. L'hélice métallique confère au conduit une rigidité structurelle qui lui permet de conserver sa section circulaire même lorsqu'il est suspendu au plafond des galeries. Des bandes d'usure situées à l'extérieur protègent le conduit au niveau des points d'ancrage et des zones de contact.
Le gain d'efficacité de production apporté par le soudage automatisé dans cette application est considérable : le modèle « FX100 » de Miller Weldmaster( ) soude des joints à une vitesse pouvant atteindre 18 mètres (60 pieds) par minute, tandis que le modèle « FX50 » ( ) atteint une vitesse maximale de 10 mètres (30 pieds) par minute, en fonction de l'application et du matériau, ce qui réduit le coût au mètre et permet au fabricant de mieux honorer ses contrats importants dans les délais impartis.
Climatisation, ventilation et chauffage (CVC) et construction de bâtiments
Le tissu flexible pour conduits de CVC est produit en grandes quantités pour les systèmes de distribution d'air résidentiels et commerciaux. Ce tissu enduit de thermoplastique est généralement soudé pour former des panneaux plats ou des tubes en spirale qui se raccordent à des conduits rigides, partent des chambres de distribution ou servent de raccords flexibles entre des sections de conduits fixes.
Dans les applications CVC, la qualité constante des joints est essentielle, car les joints de conduits non étanches réduisent l'efficacité du système, augmentent les coûts énergétiques et sont à l'origine de plaintes liées au confort. Un joint soudé élimine la dégradation des fils, la défaillance de l'adhésif et les fuites d'air par des trous d'aiguille qui peuvent apparaître au fil du temps sur les conduits cousus ou collés. La soudeuse à air chaud T300 est un choix de production très prisé pour cette application : la production en grande série de tissus thermoplastiques enduits et laminés destinés aux conduits de CVC, avec des paramètres de soudage enregistrés sous forme de recettes pour garantir la répétabilité des opérations d'un opérateur à l'autre, d'une équipe à l'autre.
Collecte des poussières industrielles et extraction des fumées
Les tuyaux industriels destinés au dépoussiérage, à l'aspiration des machines CNC et à l'évacuation des fumées et des émanations issues des processus industriels sont fabriqués à partir de tissus thermoplastiques sélectionnés pour leur résistance à l'abrasion et leur compatibilité chimique. Le polyuréthane est le matériau privilégié pour les applications soumises à une forte abrasion — dépoussiérage dans le travail du bois, la métallurgie et la manutention des granulats — en raison de sa résistance supérieure à l'usure et de sa souplesse à basse température. Les conduits d'évacuation permettent également d'éliminer l'humidité et les polluants des espaces intérieurs et revêtent une importance particulière lorsque l'air contaminé doit être capté à la source.
Le PVC est le matériau le plus couramment utilisé pour les tuyaux de ventilation industriels à usage général, pour lesquels la résistance chimique et le rapport qualité-prix constituent les principales exigences. Ces deux matériaux sont compatibles avec les soudeuses à air chaud d'Miller Weldmaster , et la fonction de mémorisation des paramètres de soudage permet aux opérateurs de passer d'un matériau à l'autre sans avoir à réapprendre les réglages depuis le début.
Aérospatiale et applications spécialisées
Les conduits flexibles destinés au secteur aérospatial exigent des tolérances dimensionnelles plus strictes, des certifications spécifiques des matériaux et des normes de qualité des joints qui dépassent les exigences industrielles générales. Grâce à son contrôle précis de la température, à son pas de fil variable et à sa capacité de configuration du dispositif de formage des fils, l’ FX100 ’ est parfaitement adapté à la production de conduits aérospatiaux, où la cohérence géométrique et l’intégrité des joints sont essentielles.
Le procédé de soudage à l'air chaud pour les conduits
Le soudage des conduits à l'air chaud suit une séquence constante, qu'il s'agisse d'une machine compacte T300 destinée à la fabrication de conduits de CVC ou d'une machine « FX100 » destinée à la production automatisée de conduits spiralés :
- Alimentation en matériau : le tissu thermoplastique est alimenté à partir d'un rouleau de déroulement doté d'un système de contrôle de la tension afin de garantir un positionnement constant du matériau tout au long de la soudure.
- Chauffage : une buse à air chaud projette de l'air chaud dosé avec précision sur la surface thermoplastique, ce qui fait monter la température du revêtement dans la zone de soudure — la plage de température à laquelle le thermoplastique s'écoule et devient soudable.
- Pression : les rouleaux de pression exercent une force constante sur les surfaces ramollies, les pressant les unes contre les autres et déclenchant la liaison moléculaire entre les couches.
- Refroidissement : Le cordon de soudure se refroidit rapidement après la zone de pression, se solidifiant pour former un joint fusionné continu.
- Trajectoire hélicoïdale (pour les machines de la série FX) : pour la fabrication de conduits hélicoïdaux, le processus de soudage suit une trajectoire hélicoïdale tandis que le matériau tourne sur le mandrin de formage. Le dispositif de formage du fil façonne simultanément le fil de renfort au diamètre d'hélice approprié et l'achemine vers la zone de soudage.
La température, la vitesse et la pression sont les trois variables qui déterminent la qualité du soudage. Les machines « Miller Weldmaster » enregistrent ces réglages sous forme de «recettes de soudage» nommées, ce qui permet aux opérateurs de rappeler les paramètres exacts pour un matériau et un produit donnés sans avoir à les réajuster manuellement entre deux cycles de production.
Pourquoi le soudage par joint est plus performant que les alternatives telles que la couture ou le collage
Les joints soudés des conduits sont étanches à l'air : ils ne présentent ni trous d'aiguille ni couche adhésive susceptible de se détériorer ; ils résistent donc mieux que les joints cousus ou collés à la flexion, aux rayons UV et à l'exposition aux produits chimiques.
Les acheteurs qui évaluent des machines à souder les conduits proviennent souvent d'entreprises qui, à l'heure actuelle, cousent ou collent leurs produits de conduits. La différence de performance entre les joints soudés et non soudés est significative, et elle s'accentue au fil de la durée de vie du produit.
- Par rapport à la couture : la couture industrielle crée des trous d'aiguille à chaque point. Dans le cadre d'une application de conduits étanches à l'air, chaque trou constitue un point de fuite potentiel. Le fil se détériore également sous l'effet des rayons UV, au contact de produits chimiques et en raison des flexions répétées — autant de phénomènes courants dans les environnements agricoles, miniers et industriels. Une soudure ne présente ni trous ni élément de fixation susceptible de se détériorer.
- Contrairement au collage : les liaisons adhésives reposent sur une interface chimique entre l'adhésif et le substrat. Les variations de température, l'exposition aux produits chimiques et les contraintes mécaniques peuvent affaiblir cette interface au fil du temps. Une soudure thermoplastique n'est pas une interface : il s'agit d'une zone unique de matière fusionnée. Il n'y a donc pas d'agent de liaison distinct susceptible de céder.
- Résistance des soudures : une soudure à l'air chaud correctement réalisée sur des matériaux thermoplastiques compatibles permet d'obtenir une soudure dont la résistance peut être équivalente, voire supérieure, à celle du tissu de base.
Ajout d'armatures métalliques et de bandes d'usure
Le renfort en fil métallique est intégré au processus de soudage des conduits — il n’est pas ajouté lors d’une étape distincte. Sur les modèles FX100 et FX50, une machine de formage de fil métallique robuste courbe le fil de renfort au diamètre d’hélice requis pendant le formage du tube. Le fil est introduit dans la zone du joint en spirale de manière à ce que le processus de soudage l’encapsule dans la paroi du conduit en un seul passage continu.
Des bandes d'usure — des bandes de matériau plus résistant appliquées à l'extérieur du tube aux endroits les plus exposés à l'usure — peuvent également être posées au cours de la même opération de fabrication. Pour les tubes de ventilation minière qui sont traînés sur des sols accidentés ou fixés à des boulons de toit, ces bandes d'usure prolongent considérablement la durée de vie sans nécessiter une deuxième opération de fabrication.
Miller Weldmaster Machines à souder les conduits, les systèmes de ventilation et les tuyaux flexibles
Miller WeldmasterLa gamme de machines de fabrication de conduits de cette entreprise couvre les trois types de produits — les conduits plats en tissu pour le chauffage, la ventilation et la climatisation, les conduits spiralés flexibles renforcés et les tubes de ventilation de grand diamètre —, tant au niveau de la production standard que de la production entièrement automatisée. Le choix de la machine adaptée à une opération donnée dépend de la géométrie du produit, de la plage de diamètres, du volume de production et de la nécessité ou non d'un renfort métallique.
Miller WeldmasterParmi ses machines de soudage de conduits, on trouve notamment la FX100 machine à souder les conduits flexibles en spirale (conduits renforcés de 2 à 48 pouces), la FX50 machine à souder les conduits flexibles de grande taille (15 pouces et plus, avec bandes d’usure), la Moduline Ducting ligne automatisée de fabrication de conduits de ventilation (soudure des panneaux, application de ruban en T, ajout d’œillets et découpe à longueur), la T300 Flex soudeuse à air chaud et à coin chaud pour les tissus de conduits CVC, le Seamvision système d’inspection des joints par infrarouge et l’enrouleuse à usage intensif GRW2400. Les lignes automatisées complètes sont présentées sur la page consacrée à la production automatisée de conduits flexibles, et toutes les machines pour conduits sont répertoriées dans l’outil de recherche de machines.
FX100 — Machine à souder les conduits flexibles en spirale
Le FX100 est un système automatisé de soudage à l'air chaud spécialement conçu pour la production en continu de joints hélicoïdaux dans les conduits flexibles renforcés et les gaines de ventilation industrielles. Il intègre la manutention des matériaux, le formage en spirale, l'insertion de fil métallique et le soudage des joints en un seul processus automatisé, permettant ainsi de produire des conduits hélicoïdaux étanches à des cadences de production que les méthodes manuelles ne peuvent égaler.
La machine « FX100 » est la solution idéale pour les fabricants produisant en volumes réguliers des conduits flexibles pour le chauffage, la ventilation et la climatisation (CVC), des tuyaux de ventilation agricole et des flexibles industriels de diamètre moyen à grand ; le guide sur la machine à souder les conduits «FX100 » explique comment elle optimise la fabrication de conduits flexibles. Ses principales fonctionnalités sont les suivantes :
- Plage de diamètres : de 2" à 48"
- Diamètre et pas des fils variables : réglables pour s'adapter à différentes spécifications d'armature sans avoir à rééquiper la ligne
- Machine à cintrer les fils épais : permet de cintrer des fils d'un diamètre allant jusqu'à 0,250" pour une large gamme de produits finis
- Système de déchargement : gère les conduits de différentes longueurs à la sortie de la machine, ce qui réduit les manipulations de l'opérateur
- Contrôle de la tension du tissu : une manipulation homogène du matériau, quels que soient le grammage et la largeur du tissu
- Configuration personnalisée : peut être conçue pour répondre aux exigences spécifiques d'une application
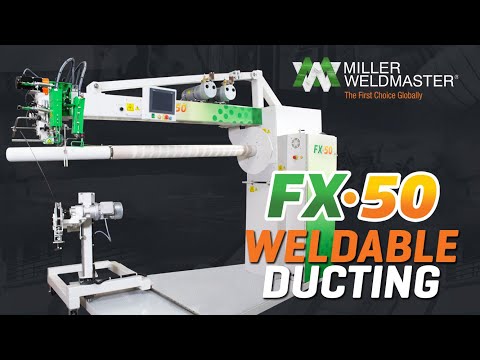
FX50 — Machine à souder les conduits souples de grande taille
La FX50 est conçue pour les conduits flexibles renforcés de grand diamètre, permettant de souder des tubes à partir de 15 pouces, avec intégration en option de bandes d’usure. Alors que la FX100 couvre une large gamme de diamètres de conduits spiralés avec un haut niveau d’automatisation, la FX50 cible le segment hautement résistant et grand format du marché : conduits de ventilation minière, grands conduits d’évacuation industriels et tuyaux renforcés dont les diamètres dépassent les spécifications habituelles des conduits flexibles CVC.
L'intégration de bandes d'usure est une fonctionnalité clé de l'FX50 . Pour les conduites de ventilation minières soumises à l'abrasion lors de leur installation et de leur exploitation, l'application d'une bande d'usure directement sur la machine permet d'éviter une opération secondaire distincte. L'FX50 gère ce processus en continu, tout en maintenant le débit de production.
T300 — Soudeuse à air chaud pour les conduits de climatisation
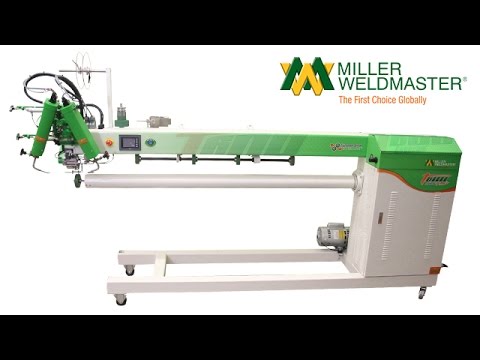
La T300 est une soudeuse à air chaud de précision conçue pour la production en grande série de tissus thermoplastiques enduits et laminés destinés aux conduits de CVC. Elle réalise des soudures à joint plat et à recouvrement sans fil ni adhésif, ce qui en fait la machine idéale pour les fabricants de panneaux de conduits plats, de sections de revêtement de conduits et de raccords de conduits flexibles à joint recouvrant.
Le T300 prend en charge à la fois le soudage à l'air chaud et le soudage au coin chaud, offrant ainsi aux opérateurs une grande flexibilité pour différents types de matériaux et différentes géométries de joints. Notre article consacré à la soudeuse à air chaud T300 pour les conduits de CVC montre comment les fabricants l'utilisent en production. La mémorisation des paramètres de soudage est une fonctionnalité essentielle : les opérateurs enregistrent la combinaison adéquate de température, de vitesse et de pression pour un matériau donné et peuvent la rappeler instantanément au début de chaque cycle, éliminant ainsi les variations de réglage qui sont à l'origine des irrégularités de qualité des joints dans les environnements de production à cadence élevée.
La version « T300 Flex » est équipée d’une tête de soudage de précision et d’une tête chauffante réglable, pour une précision accrue sur les matériaux difficiles à traiter. Pour les fabricants de tissus destinés aux conduits de CVC qui exploitent plusieurs lignes de production avec des spécifications de matériaux différentes, la fonction de stockage des recettes et le mode de soudage double réduisent considérablement les temps de changement de ligne et les risques liés à la qualité entre les cycles de production.
Solutions automatisées sur mesure pour les conduits et la ventilation
Les opérations de fabrication de conduits à grand volume — réseaux de ventilation minière, production de tuyaux spécialisés, systèmes intégrés de découpe et de pose d’œillets — nécessitent souvent des capacités de production dépassant celles offertes par les configurations standard des machines ; Miller Weldmaster conçoit et fabrique ces équipements de transformation sur mesure. Miller Weldmaster met au point des solutions automatisées sur mesure qui combinent le déroulement du tissu, le contrôle automatisé de la longueur, l’insertion d’œillets en cours de fabrication, des configurations de soudage à têtes multiples et la découpe automatisée au sein d’une seule ligne de production continue.
On obtient ainsi un système qui reçoit des rouleaux de tissu brut à une extrémité et délivre, à l'autre extrémité, des conduits finis, mesurés et coupés à la longueur souhaitée — avec des paramètres de soudage constants, une intervention minimale de l'opérateur et sans opérations secondaires distinctes.
Prêt à trouver la machine adaptée à votre projet de conduits, de tubes de ventilation ou de flexibles ? Contactez un ingénieur commercial d'Miller Weldmaster ou prenez rendez-vous pour une démonstration en ligne.
Choisir la bonne machine : guide d'achat
Adaptez la machine au type de conduit que vous fabriquez : l'FX100 e pour les conduits spiralés renforcés de fil métallique de 2 à 48 pouces, l'FX50 e pour les conduits de grand diamètre à partir de 15 pouces équipés de bandes d'usure, le T300 pour les joints des conduits plats de CVC en tissu, et une ligne automatisée sur mesure telle que l'Moduline Ducting e pour les tubes de ventilation à grand volume.
| Type de produit | Matériau type | Machine recommandée | Idéal pour |
|---|---|---|---|
| Conduit spiralé flexible (petit à moyen diamètre) | PVC, polyuréthane, tissu non tissé en polyester enduit | FX100 | Conduits flexibles pour le chauffage, la ventilation et la climatisation, tuyaux de ventilation agricole, tuyaux industriels — production automatisée en continu de conduits spiralés |
| Conduit renforcé de grand diamètre / tube de ventilation robuste | PVC épais, polyéthylène, tissu renforcé | FX50 | Ventilation minière, conduits d'évacuation industriels de grande taille — grand diamètre avec intégration de bandes d'usure |
| Tissu plat / laminé pour conduits de climatisation (coutures des panneaux) | Tissu thermoplastique enduit, stratifié PVC | T300 | Fabrication de panneaux pour conduits de chauffage, ventilation et climatisation (CVC), assemblage par soudure des revêtements de conduits, applications à grand volume de soudures à joint plat |
| Production en continu à grand volume / ligne sur mesure | Tout tissu thermoplastique pour conduits | Solution automatisée sur mesure | Réseaux de conduites de ventilation minière, fabrication de tuyaux spécialisés, systèmes intégrés d'œillets et de coupure |
Comment choisir une soudeuse pour conduits
Au-delà du choix d'une machine adaptée au type de produit, les acheteurs doivent tenir compte des critères suivants lorsqu'ils comparent les différentes options d'équipements de soudage de conduits :
Étape 1 – Plage de diamètres couverte
Vérifiez si la machine est capable de traiter l'ensemble de votre gamme de tailles de produits sans nécessiter de machines distinctes ni de réoutillage important. Vérifiez les diamètres minimum et maximum qu'elle peut produire en un seul réglage. Cela garantit une production efficace sans temps d'arrêt pour les réglages.
Étape 2 – Intégration de l'armature métallique
Si votre produit nécessite un renfort métallique — comme c'est le cas pour la plupart des conduits de ventilation minière et de nombreux tuyaux industriels —, la machine doit intégrer l'insertion du fil métallique au cœur du processus plutôt que de la traiter comme une étape distincte. Cette intégration améliore considérablement le rendement et réduit les coûts de main-d'œuvre. Les machines dotées d'un système d'insertion du fil métallique en cours de fabrication rationalisent la production en combinant le formage, l'alimentation en fil métallique et le soudage en une opération continue, ce qui améliore l'efficacité et la régularité des produits.
Étape 3 – Compatibilité des matériaux
Le PVC, le polyuréthane et le polyéthylène nécessitent des plages de température et des réglages de pression différents pour le soudage ; la maîtrise des principes fondamentaux du soudage des thermoplastiques permet de s'assurer que ces paramètres sont correctement définis. Certains matériaux utilisés pour les conduits, tels que la fibre de verre enduite de PTFE, ne sont pas thermoplastiques et ne peuvent pas être soudés à l'air chaud ; il convient donc de vérifier chaque matériau de votre gamme de produits avant de choisir une machine.
Étape 4 – Vitesse de production et niveau d'automatisation
Pour les volumes de production faibles à moyens, les machines semi-automatiques ou standard offrent le meilleur rendement du capital investi. Les systèmes entièrement automatisés sont plus rentables pour la production en continu à grand volume, car ils permettent de réduire le coût au mètre tout en minimisant l'intervention de l'opérateur. Choisissez le niveau d'automatisation en fonction de votre volume de production spécifique et de vos besoins opérationnels.
Étape 5 – Disponibilité des services et de l'assistance
Les postes à souder industriels représentent des investissements importants, destinés à une utilisation à long terme. Assurez-vous que l'assistance à l'installation, la formation des opérateurs, la disponibilité des pièces de rechange et le service après-vente continu soient inclus ou facilement accessibles. Le fait de disposer d'un service après-vente et d'une assistance basés aux États-Unis peut réduire les délais d'intervention et minimiser les risques liés à la chaîne d'approvisionnement par rapport à un approvisionnement international.
Matériaux utilisés dans la fabrication des conduits souples et des tuyaux de ventilation
Le PVC, le polyuréthane, le polyéthylène et le polyester non tissé enduit constituent les quatre matériaux thermoplastiques les plus couramment utilisés pour la fabrication de conduits et de tuyaux souder. Ces quatre matériaux sont soudés à l'air chaud ; le polyéthylène peut également être soudé à la cale chaude.
| Matériau | Applications courantes des conduits | Caractéristiques principales | Méthode de soudage |
|---|---|---|---|
| PVC (polychlorure de vinyle) | Conduits flexibles pour systèmes de chauffage, ventilation et climatisation (CVC), ventilation minière, ventilation agricole, conduits industriels généraux | Économique, flexible sur une large plage de températures, bonne résistance chimique, largement disponible sous forme de tissu enduit | Soudage à l'air chaud |
| Polyuréthane (PU) | Tuyau de dépoussiérage industriel, conduits résistants à l'abrasion, tuyau d'aspiration pour machines CNC | Résistance supérieure à l'abrasion, souplesse à basse température, résistance aux produits chimiques, durée de vie prolongée dans les applications soumises à une forte usure | Soudage à l'air chaud |
| Polyéthylène (PE) | Irrigation et ventilation agricoles, tuyaux à usage général, applications exposées à l'humidité | Modèles légers, résistants à l'humidité et aux UV disponibles, à un coût inférieur à celui du polyuréthane | Soudage à l'air chaud ou au coin chaud |
| Polyester non tissé (enduit) | Conduit de traitement d'air à pression positive, tube de ventilation léger, distribution d'air industrielle | Léger, résistant à la déchirure, compatible avec les revêtements en PVC ou en polyuréthane, bon rapport résistance à la traction/poids | Soudage à l'air chaud |
Automatisation de la production de conduits et de tuyaux flexibles
Le soudage manuel des conduits flexibles est, par nature, une opération à forte intensité de main-d'œuvre, dont la vitesse est limitée et les résultats variables. Un opérateur guide le tracé de la soudure, gère la tension du matériau et surveille la température à l'œil nu. À faible volume de production, cette méthode est viable. À des volumes moyens à élevés, le coût de la main-d'œuvre par mètre de conduit augmente, le taux de rebut dû à des soudures irrégulières entraîne un gaspillage de matériau, et la capacité de production est limitée par la vitesse à laquelle une personne peut travailler.
L'automatisation permet de répondre simultanément à ces trois contraintes, comme le démontrent les lignes de production automatisées de conduits en spirale d'Miller Weldmaster. Elle éloigne l'opérateur de la trajectoire de soudage, garantit le maintien de paramètres constants quelle que soit la durée du poste ou l'expérience de l'opérateur, et permet d'atteindre des cadences de production physiquement impossibles à obtenir avec des méthodes manuelles.
Ce que l'automatisation remplace dans la fabrication manuelle de conduits
Un système de soudage de conduits entièrement automatisé intègre des étapes qui, dans un environnement de production manuel, constituent des opérations distinctes nécessitant une intervention humaine :
- Trajectoire de soudage guidée par l'opérateur : sur une machine automatisée de fabrication de conduits en spirale, la trajectoire hélicoïdale du cordon de soudure est maintenue mécaniquement grâce à la rotation du mandrin de formage et à la vitesse d'avance du matériau. Aucun guidage de la part de l'opérateur n'est nécessaire pour maintenir la soudure sur le cordon.
- Alimentation manuelle du matériau et tension : des dérouleurs automatiques de tissu dotés d'un système de contrôle de la tension remplacent l'opérateur dans la gestion de l'alimentation du matériau et la prévention des déformations au niveau de la zone de soudure.
- Insertion séparée du fil : le fil d'armature est introduit automatiquement dans le processus par la machine à former le fil — aucune étape d'armature distincte n'est nécessaire après le soudage.
- Découpe manuelle et mesure de la longueur : les systèmes de découpe automatisés se déclenchent lorsque le tube atteint la longueur programmée, garantissant ainsi des dimensions de produit homogènes sans que l'opérateur ait à effectuer de mesure à chaque cycle.
- Pose séparée de la bande d'usure : sur les machines équipées d'un dispositif de pose de bande d'usure, celle-ci est posée au cours du même cycle de production que la soudure longitudinale — et non lors d'une deuxième opération après le formage du tube.
Gains d'efficacité de production grâce au soudage automatisé des conduits
Le soudage automatisé des conduits augmente le rendement, car c'est la machine, et non l'opérateur, qui contrôle le tracé, la vitesse et la température de soudage. Le modèle FX100 de Miller Weldmaster soude des joints à une vitesse pouvant atteindre 18 mètres (60 pieds) par minute, tandis que le modèle FX50 atteint une vitesse maximale de 10 mètres (30 pieds) par minute, selon l'application. Quant à la gamme Moduline Ducting , elle assemble les panneaux, crée et applique du ruban en T, ajoute des œillets et coupe les tubes à la longueur souhaitée, le tout au sein d'un seul système automatisé. À cette échelle, le coût de la main-d’œuvre au mètre diminue considérablement, et la capacité de production nécessaire pour honorer d’importants contrats de ventilation devient réalisable.
Au-delà du simple débit, l'automatisation apporte des gains en termes de régularité qui ont une valeur économique en soi. Des paramètres de soudage constants se traduisent par un taux de rebut et un taux de retouche réduits. Des dimensions de produit constantes garantissent un meilleur ajustement lors de l'installation. Une résistance constante des soudures se traduit par moins de défaillances sur site et moins de retours sous garantie.
Quand le soudage semi-automatique ou manuel est-il indiqué ?
L'automatisation complète n'est pas la solution idéale pour toutes les opérations de fabrication de conduits. Elle s'avère particulièrement rentable lorsque les volumes de production sont élevés, que les gammes de produits sont homogènes et que les économies de main-d'œuvre s'accumulent au cours d'un cycle de production prolongé. Pour les productions à faible volume, les commandes sur mesure en petites séries ou les opérations impliquant une grande variété de spécifications de produits, l'investissement en capital nécessaire à la mise en place d'une ligne entièrement automatisée risque de ne pas être rentabilisé assez rapidement.
Dans ces situations, la T300 ou une machine semi-automatique offre un meilleur rapport investissement/rendement. La mémoire de recettes et la double fonctionnalité de mode de soudage de la T300 continuent d’offrir des avantages significatifs en termes de qualité et d’uniformité par rapport aux méthodes entièrement manuelles, sans l’investissement nécessaire à une ligne automatisée sur mesure. La gamme de machines proposées par Miller Weldmaster, avec différents niveaux d’automatisation, permet de trouver la solution la mieux adaptée aux besoins réels de production — et non une solution surdimensionnée qui resterait sous-utilisée.
Service, formation et assistance pour les équipements de soudage de conduits
Les postes à souder industriels constituent des biens d'équipement. La décision d'en acquérir un ne s'arrête pas au point de vente : elle s'étend à l'installation, à la formation des opérateurs, à l'assistance technique continue et à la maintenance de la machine tout au long de sa durée de vie, qui s'étend sur plusieurs années. Pour les acheteurs qui évaluent du matériel de soudage de conduits, la qualité du service après-vente est tout aussi importante que les caractéristiques techniques de la machine.
Miller Weldmaster propose des services d'installation, de formation et d'entretien aux États-Unis pour toutes les machines de soudage de conduits, et propose même des machines de soudage de tissus d'occasion certifiées pour les entreprises à la recherche d'options permettant de réduire leurs coûts d'investissement.
Installation et formation sur site
Après l'achat, un technicien de maintenance certifié « Miller Weldmaster » contacte l'acheteur afin de planifier l'installation et la formation sur site. Le processus d'installation comprend la mise en service de la machine, la configuration du système de manutention des matériaux et le réglage initial des paramètres de soudage en fonction des matériaux spécifiques et des spécifications des produits de l'acheteur.
La formation des opérateurs porte sur le fonctionnement des machines, la configuration et la gestion des paramètres de soudage, les procédures d'entretien courant et le contrôle qualité des produits. L'objectif est de constituer une équipe de production capable d'utiliser les machines en toute confiance et de résoudre les problèmes courants de production sans avoir à faire appel au service après-vente à chaque écart.
Service après-vente et pièces de rechange
Les pièces de rechange sont disponibles directement via le réseau de service après-vente d'Miller Weldmaster, dont la logistique est assurée depuis les États-Unis, ce qui réduit les délais de livraison par rapport aux équipements provenant de l'étranger.
Pour toute question technique courante, tout problème de production ou tout réglage de machine lié à l’évolution des gammes de produits, l’équipe de service après-vente d’ Miller Weldmaster . est joignable via le processus de contact dédié au service après-vente. Cette infrastructure d’assistance constitue un avantage concret pour les fabricants de conduits dont les calendriers de production ne permettent pas de supporter de longs temps d’arrêt des machines en attendant la livraison internationale de pièces ou un dépannage à distance en raison du décalage horaire.