
Ce que tout fabricant de gaines CIPP doit savoir
Les machines à souder pour la technique CIPP (Cured in Place Pipeline) sont des systèmes automatisés qui soudent et assemblent des rouleaux de feutre non tissé et de tissu enduit pour former les gaines continues utilisées dans la réhabilitation de canalisations sans tranchée. Les lignes de production CIPP d'Miller Weldmaster ont permis de produire des millions de pieds linéaires de gaines à travers le monde.
Principaux enseignements
- La fabrication de gaines CIPP nécessite des systèmes de soudage ou de couture entièrement automatisés : les équipements manuels ne permettent pas d'assurer l'uniformité des joints ni la longueur de production en continu requises pour les gaines à l'échelle industrielle.
- La fabrication en interne de gaines à l'aide d'une machine de soudage CIPP dédiée s'avère généralement plus rentable que l'achat de gaines préfabriquées, ce qui permet aux fabricants de mieux maîtriser leurs marges et de bénéficier d'une plus grande flexibilité en matière de livraison.
- La configuration de la machine doit correspondre à la structure de votre revêtement : monocouche ou double couche, feutre ou tissu enduit, joint à recouvrement ou joint bout à bout — un mauvais réglage entraîne la production de rebuts, et non de produits finis.
- Miller WeldmasterLes systèmes d'automatisation CIPP de [nom de l'entreprise] ont permis de produire des millions de pieds linéaires de gaines à travers le monde et peuvent être configurés aussi bien pour les gaines de réhabilitation que pour les gaines d'étalonnage.
- Le service après-vente — formation des opérateurs, disponibilité des pièces de rechange et dépannage des processus — est tout aussi important que les caractéristiques techniques des machines lorsqu'il s'agit d'évaluer un fournisseur d'équipements CIPP.
Comprendre la fabrication des gaines CIPP
Qu'est-ce qu'un équipement de soudage de canalisations « Cured In Place » ?
Les équipements de soudage pour canalisations durcies sur place (CIPP) désignent des machines industrielles entièrement automatisées utilisées pour fabriquer des gaines CIPP à partir de rouleaux de tissu brut. Il ne s’agit pas d’équipements d’installation sur chantier. Miller Weldmaster conçoit et fabrique les machines chargées de produire la gaine bien avant qu’elle n’arrive sur le chantier.
Une gaine CIPP est un tube en tissu souple imprégné de résine thermodurcissable et inséré dans une canalisation hôte endommagée, où elle durcit sur place pour créer une nouvelle canalisation à l’intérieur de la canalisation existante. Ce procédé, connu sous le nom de « CIPP » (Cured-in-Place Pipe, ou « tuyau durci sur place »), est une méthode de réhabilitation sans tranchée utilisée pour réparer des canalisations endommagées sans travaux d’excavation. La gaine elle-même constitue l’élément structurel — et c’est l’équipement de soudage qui la fabrique.
Avant d’évaluer un équipement, il est important de comprendre le processus de fabrication. Les sections ci-dessous expliquent comment la gaine est produite, les types de machines utilisées et les facteurs clés à prendre en compte lors de la définition d’un système.
Comment fabrique-t-on une gaine CIPP ?
Les équipements de fabrication de gaines CIPP produisent des tubes en tissu d'une longueur continue en alimentant, tendant et soudant ou cousant automatiquement divers matériaux, notamment du feutre non tissé et des tissus enduits, afin d'obtenir une gaine étanche prête à être imprégnée de résine et mise en place. Le processus se déroulant en ligne, le système peut souder ou coudre deux couches de tissu simultanément, et produire à grande échelle des gaines à une ou deux couches. Les équipements sont disponibles en différentes tailles pour répondre aux besoins variés des projets.
Le processus de production se déroule selon les étapes suivantes :
Déroulement — les rouleaux de feutre non tissé et/ou de tissu enduit sont montés sur des supports de déroulement très résistants. Le poids et le diamètre des rouleaux sont importants : le système de déroulement doit maintenir une tension constante à mesure que le diamètre du rouleau varie.
Tension et avance — le matériau est acheminé via un système de tension qui régule la vitesse d'avance dans la zone de collage. Une tension constante est essentielle pour garantir la qualité des joints tout au long du cycle de production.
Assemblage — le matériau pénètre dans la zone d’assemblage où il est soudé (à l’air chaud ou au coin chauffant), cousu, ou les deux, selon la conception de la gaine. Pour les gaines à double couche, cette opération s’effectue en un seul passage en ligne, ce qui garantit une répartition homogène du matériau à l’intérieur du tube, assurant ainsi une couverture adéquate et l’intégrité structurelle.
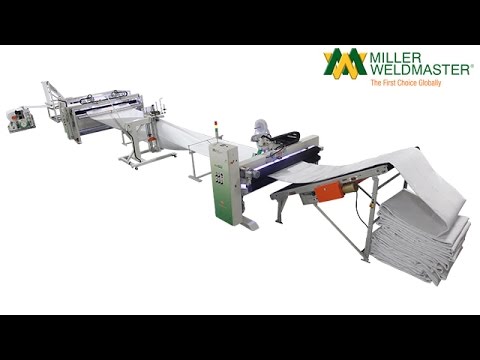
Sortie et collecte — des tireuses externes aplatissent la gaine finie et un convoyeur incliné la plie en accordéon, prête à être expédiée. Les séries de production peuvent être longues — des centaines de pieds linéaires sans interruption.
Aucune intervention manuelle n'intervient dans la manipulation du matériau au cours de la production. L'automatisation contrôle la vitesse, la température, la tension et l'uniformité des coutures.
En quoi la fabrication de gaines CIPP diffère-t-elle de la soudure classique ?
Les acheteurs commencent parfois leurs recherches en utilisant des termes généraux liés au soudage industriel. La production de gaines CIPP constitue toutefois une application distincte. Les matériaux utilisés — feutre de polyester non tissé, tissu enduit de PVC, tissu enduit de polyuréthane — ne sont pas métalliques. Les joints sont longs et continus, et non pas des soudures par points de courte durée. De plus, la machine doit pouvoir traiter des rouleaux volumineux et lourds tout en assurant un contrôle constant de la tension sur toute la longueur du rouleau. Les équipements de soudage industriels standard ne sont pas conçus pour cela. Les couches de feutre non enduites ne pouvant pas être soudées à chaud, la plupart des processus de fabrication de gaines nécessitent également une couture industrielle. Les systèmes CIPP d’ Miller Weldmastersont spécialement conçus pour répondre aux exigences de la production de gaines en termes de poids des matériaux, de longueurs de bande et de tolérances des coutures.
Applications et configurations de fabrication des gaines CIPP
Les gaines CIPP sont fabriquées pour plusieurs marchés distincts, chacun ayant son propre segment de clientèle et ses propres exigences en matière de spécifications des gaines, en fonction de l'application. Les machines d'Miller Weldmastersont configurées pour répondre aux exigences de fabrication des gaines propres à chaque marché et peuvent également être personnalisées davantage afin de répondre aux besoins spécifiques des projets au sein de ces marchés.
Réfection des réseaux d'assainissement et d'évacuation des eaux pluviales
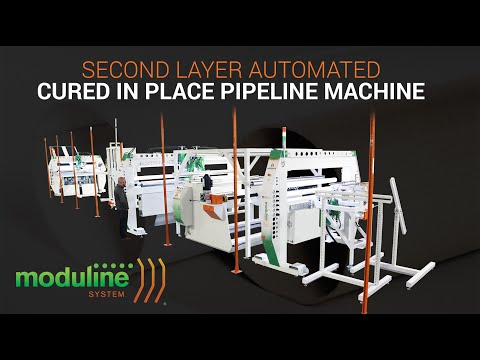
La gaine de réhabilitation des égouts sanitaires et pluviaux est généralement composée de deux couches : une couche intérieure en feutre non tissé qui retient la résine et une couche extérieure en feutre enduit (PVC, polyuréthane, polyéthylène ou polypropylène). La machine CIPP single or double layer de Miller Weldmaster coud ou soude les deux couches en ligne en un seul passage, les assemble par soudure par points et applique un ruban à l'air chaud sur la couture pour la rendre étanche.
Réfection de canalisations industrielles
Les canalisations de process, les réseaux d'évacuation des déchets chimiques et les infrastructures industrielles présentent des spécifications différentes en matière de revêtement. Les exigences en matière d'épaisseur de paroi sont plus élevées, la composition chimique des revêtements peut varier, et les conséquences opérationnelles d'une défaillance du revêtement sont plus importantes que dans les applications municipales.
Les revêtements destinés à la rénovation industrielle intègrent souvent des couches de feutre plus épaisses et des revêtements extérieurs plus résistants. L’architecture système configurable d’ Miller Weldmasterest compatible avec des matériaux de haute qualité, garantissant ainsi durabilité et performances dans les applications industrielles, et s’adapte à ces combinaisons de matériaux haut de gamme sans nécessiter de machine spécifique.
Fabrication de tubes d'étalonnage
Les Cal-Tubes sont des chambres à air — et non des gaines structurelles — insérées à l'intérieur de la gaine lors de la pose d'un système CIPP afin de la plaquer contre la paroi du tuyau hôte pendant le durcissement de la résine ; sans Cal-Tube correctement fabriqué, la gaine ne durcira pas en conservant une épaisseur de paroi uniforme.
La production des Cal-Tubes repose sur une technologie d'assemblage similaire à celle utilisée pour les gaines de réhabilitation, mais avec des spécifications matérielles et des exigences dimensionnelles différentes. Certains clients d'Miller Weldmaster fabriquent ces deux produits sur des configurations de machines identiques ou similaires, et Miller Weldmaster peut configurer des systèmes permettant de produire simultanément des gaines de réhabilitation et des Cal-Tubes, ce qui permet aux fabricants de rationaliser leurs opérations.
Types de machines : soudage, couture et systèmes combinés
La méthode d'assemblage utilisée par votre machine détermine les types de doublures qu'elle est capable de produire. Il existe trois options : le soudage à l'air chaud, le soudage au coin chaud et la couture industrielle. La production de doublures à double couche nécessite à la fois un système de couture et un système de soudage fonctionnant en ligne simultanément.
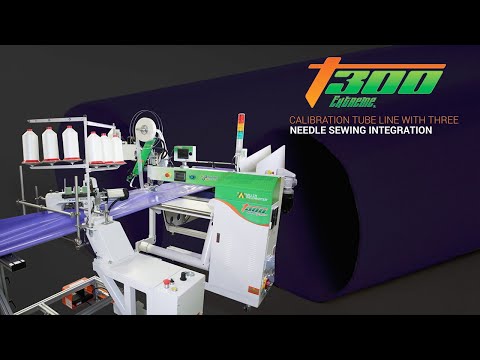
Miller WeldmasterParmi les machines CIPP de l'entreprise, on trouve notamment la CIPP Single or Double Layer machine à souder les tubes (qui coud ou soude du feutre et du feutre enduit en continu, réalise des soudures par points entre les couches et colle du ruban adhésif sur la couture), le système «CIPP Double Tube Sewing » (qui coud un tube préformé avec une couture en «prayer seam»), la Calibration Tube System (soudage automatisé des tubes avec soudures parallèles et perpendiculaires et découpe à longueur) et la T300 Flex soudeuse à air chaud et à coin chaud. Des lignes entièrement automatisées sont présentées sur la page des solutions CIPP automatisées, et chaque machine CIPP figure dans l'outil de recherche de machines.
Soudage à l'air chaud pour les gaines CIPP
Le soudage à l'air chaud utilise un flux d'air chauffé pour ramollir les couches de revêtement thermoplastiques, puis les assemble sous la pression des rouleaux de serrage. Ce procédé est particulièrement adapté aux tissus enduits dont la couche extérieure est en PVC, en polyuréthane ou en polyéthylène. Les systèmes à air chaud d'Miller Weldmastersont conçus pour les longues séries de soudures en continu, et non pour une utilisation industrielle générale à cycles courts.
Important : tous les tissus ne peuvent pas être soudés à chaud. Le feutre non tissé dépourvu de revêtement thermoplastique ne permet pas de réaliser une soudure ; il doit être cousu. Si votre doublure comporte une couche intérieure en feutre brut, le système doit être équipé d'une tête de couture.
Une fois le soudage terminé, le revêtement peut être durci à l'aide d'eau chaude ou de vapeur afin d'activer la résine et de mener à bien le processus de durcissement.
Soudage à la cale chaude pour les gaines CIPP
Le soudage par coin chaud consiste à faire passer un élément chauffé directement entre deux couches de tissu thermoplastique, ce qui fait fondre les surfaces avant qu'elles ne soient pressées l'une contre l'autre. Cette technique permet d'obtenir une géométrie de soudure homogène à des vitesses de production plus élevées que le soudage à l'air chaud pour certaines combinaisons de matériaux, et offre des tolérances de soudure plus strictes sur certains revêtements thermoplastiques spécifiques.
À l'attention des acheteurs qui hésitent entre la technologie à air chaud et celle à coin chaud : le choix approprié dépend des caractéristiques spécifiques de votre matériau et de la vitesse de production visée. Miller Weldmaster vous indiquera la technologie de collage adaptée après avoir examiné la composition de votre revêtement.
Couture industrielle pour doublures en feutre non tissé
Le feutre de polyester non tissé — qui constitue la couche interne standard de la plupart des gaines de réhabilitation CIPP — ne peut pas être soudé à chaud. Il nécessite une couture industrielle. Les systèmes de couture d’ Miller Weldmastersont des configurations industrielles à usage intensif, et non des équipements textiles de faible calibre. Ils sont conçus pour supporter les poids des matériaux et les longueurs de production en continu exigés par la fabrication de gaines CIPP.
Pour les revêtements à double couche, les systèmes « Miller Weldmaster » permettent de coudre une couche de feutre et de souder une deuxième couche enduite en un seul passage en ligne. Cela signifie que l'équipement peut traiter deux couches simultanément, en assemblant efficacement les matériaux intérieur et extérieur en une seule opération.
| Méthode de collage | Idéal pour | Compatibilité des matériaux |
|---|---|---|
| Soudage à l'air chaud | Couture longue continue sur des tissus enduits | Feutre enduit de PVC, de polyuréthane ou de polyéthylène |
| Soudage à chaud | Collage de joints thermoplastiques à grande vitesse | Tissus enduits de matière thermoplastique |
| Couture industrielle | Feutre non tissé, couches intérieures non enduites | Feutre non tissé, matériaux renforcés de fibres |
| Combiné (soudure + couture) | Doublures à double couche (intérieur en feutre + extérieur enduit) | Constructions en matériaux mixtes |
Fabrication de gaines CIPP à simple couche et à double couche
La conception de la doublure détermine la configuration de la machine. Avant de pouvoir définir les spécifications d'une machine, vous devez savoir quel type de doublure vous fabriquez.
Les gaines monocouches nécessitent une configuration de machine plus simple. Les gaines double couche nécessitent un système combiné en ligne capable de gérer deux flux de matériaux et de lier simultanément les tissus, permettant ainsi un fonctionnement en continu pour la production en rouleaux. La plupart des gaines commerciales destinées à la réhabilitation des égouts, produites à grande échelle, sont de conception double couche.
Si vous ne savez pas exactement quelle configuration correspond aux besoins de votre marché cible, l'équipe d'ingénieurs d'Miller Weldmasterpeut passer en revue avec vous les spécifications des revêtements avant la configuration de la machine.
Voici la distinction concrète :
| Construction | Description | Application type |
|---|---|---|
| Une seule couche | Une couche de feutre non tissé ou de tissu enduit, façonnée en tube | Applications à petit diamètre et à basse pression |
| Double couche | Couche intérieure en feutre non tissé + couche extérieure enduite, assemblées simultanément | Réhabilitation des réseaux d'assainissement, grands diamètres |
| Multicouche (sur mesure) | Couches de renfort supplémentaires pour les diamètres ou les pressions extrêmes | Canalisations industrielles, grandes infrastructures |
Comment choisir une machine à souder CIPP
Éléments clés à prendre en compte avant d'acheter une machine
Une machine de soudage de gaines CIPP adaptée est celle qui est configurée en fonction de la conception spécifique de votre gaine, des caractéristiques techniques des matériaux et de vos objectifs en termes de volume de production. Les machines sont disponibles dans différentes tailles pour répondre aux exigences variées des projets et peuvent traiter divers matériaux, notamment le feutre non tissé et le feutre enduit, ce qui permet la fabrication de produits multicouches présentant des caractéristiques variées. Ces facteurs déterminent en fin de compte si un système fonctionnera de manière fiable — et continuera à fonctionner — en production. Le respect des normes de sécurité appropriées lors de l'utilisation de la machine est également essentiel pour garantir une installation correcte, prévenir les dommages et obtenir un résultat de réparation sûr et fiable.
Système de déroulement à usage intensif
Les matériaux CIPP sont livrés sous forme de rouleaux volumineux et lourds. Un système de déroulement industriel doit pouvoir supporter le poids du rouleau sans compromettre la tension d'alimentation à mesure que le diamètre du rouleau diminue. Une conception inadéquate du système de déroulement constitue un problème de production caché : elle se traduit par des déviations du matériau, des joints irréguliers et des dimensions de revêtement inégales en aval.
Demandez aux fournisseurs quelle est la charge nominale de leur dérouleur et si la tension est contrôlée activement ou gérée passivement par la résistance au roulement du matériau.
Contrôle de la tension et de l'avance
Une tension constante sur toute la longueur du parcours d'alimentation n'est pas facultative : c'est la base même de la qualité de la jointure. Une tension trop élevée déforme le tissu. Une tension trop faible provoque un plissement du matériau au niveau de la zone de collage. Le contrôle automatisé de la tension élimine l'opérateur en tant que variable, ce qui constitue une exigence pour les systèmes CIPP de niveau industriel, et non une simple amélioration fonctionnelle.
Les systèmes de réglage manuel de la tension conviennent au prototypage en petites séries. Ils ne conviennent pas à la production de revêtements à l'échelle commerciale.
Configuration de la zone de soudure
La zone de collage est l'endroit où est fabriqué le revêtement. Un collage correct des coutures garantit une répartition homogène du matériau du revêtement pour des performances optimales. La configuration doit correspondre au type de couture et à la composition de votre revêtement :
- Joint à chevauchement : les bords du matériau se chevauchent avant le collage. Cela entraîne une légère augmentation de l'épaisseur au niveau du joint. Couramment utilisé dans les gaines de réhabilitation des égouts.
- Joint bout à bout : les bords sont assemblés bout à bout à l'aide d'un ruban adhésif ou par soudure directe. Permet de conserver une épaisseur de paroi uniforme. Indispensable pour les applications où la régularité dimensionnelle au niveau du joint est essentielle.
Le type de joint a des implications sur l'installation en aval — vérifiez auprès de votre installateur avant de valider la configuration de la machine.
Système de sortie et de production de rouleaux
La sortie détermine la manière dont la doublure finie est récupérée après le collage. La production en continu sous forme de rouleaux est la norme pour la fabrication en grande série de doublures. La vitesse de sortie doit correspondre au débit de la zone de collage ; un décalage entraîne soit une accumulation de matière en amont, soit une perte de tension en aval. Ces deux phénomènes nuisent à la qualité de la doublure.
Vérifiez la capacité de sortie lorsque vous passez en revue les caractéristiques techniques de la machine. Il s'agit d'un oubli courant qui se révèle lors de la montée en puissance de la production.
Interface opérateur et systèmes de sécurité
Les systèmes CIPP automatisés ne nécessitent qu'une intervention minimale de l'opérateur pendant un cycle de production. L'interface doit néanmoins permettre de régler rapidement les paramètres, de surveiller la température et de réagir en cas de panne sans interrompre inutilement la ligne de production. Toutefois, il est indispensable de faire appel à des professionnels qualifiés pour exploiter et entretenir ces systèmes CIPP automatisés de manière sûre et efficace, afin de garantir le respect de tous les protocoles de sécurité et des normes opérationnelles.
Éléments à vérifier : systèmes d'arrêt d'urgence, précision du contrôle de la température, détection des défauts par capteurs et marquage CE pour une utilisation ou une exportation vers les marchés européens.
Questions clés à se poser lors de l'évaluation d'un équipement
Avant d'acheter, posez à chaque fournisseur ces six questions concernant le déroulement, le contrôle de la tension, la zone de collage, la sortie, l'interface opérateur et la conformité électrique.
| Composant | Questions à poser | Pourquoi est-ce important ? |
|---|---|---|
| Système « Unwind » | Quel est le poids nominal du rouleau ? La tension est-elle contrôlée activement ? | Un alimentation régulière permet d'éviter les défauts de soudure en aval |
| Contrôle de la tension | La tension est-elle régulée automatiquement ou manuellement ? Quelle est la plage de réglage ? | Le contrôle automatisé élimine les variations liées à l'opérateur au niveau de la qualité des soudures |
| Zone de liaison | Quels types de joints sont pris en charge ? Est-il possible de modifier la méthode d'assemblage ? | La configuration doit correspondre exactement aux spécifications de votre revêtement |
| Système de sortie | Quelle est la vitesse maximale de sortie ? Est-elle adaptée au débit de la zone de collage ? | Un décalage de vitesse entraîne des contraintes dans le matériau ou une rupture de la soudure |
| Interface opérateur | L'interface homme-machine (IHM) est-elle intuitive ? Quels sont les dispositifs de détection et de signalement des défauts prévus ? | La rapidité de réaction en cas d'indisponibilité dépend de la clarté de l'interface |
| Certifications | Le système porte-t-il le marquage CE ? À quelles normes électriques est-il conforme ? | Obligatoire pour les marchés d'exportation et dans certains contextes de conformité sur le marché intérieur |
Production en interne ou achat de revêtements : le calcul du coût réel
La plupart des installateurs de revêtements commencent par s'approvisionner auprès d'un fabricant. Cependant, la production en interne constitue une solution rentable qui permet d'augmenter la productivité, de gagner du temps et de réduire les coûts de main-d'œuvre. À partir d'un certain volume de production, la fabrication en interne des revêtements devient non seulement plus efficace, mais offre également des avantages significatifs en termes de rentabilité et de productivité. La décision d'internaliser la fabrication des revêtements relève d'un investissement en capital — et nécessite une analyse rigoureuse des chiffres.
Quels sont les facteurs qui influencent la comparaison des coûts ?
Les principaux facteurs à prendre en compte dans le choix entre « faire soi-même » et « acheter tout fait » :
- Coût des matériaux au pied : le revêtement acheté comprend la marge du fabricant, les frais de transport et les frais d'emballage. La production en interne remplace ces coûts par le coût des matières premières, majoré de l'amortissement des machines et de la main-d'œuvre — ce qui se traduit généralement par un coût au pied inférieur à grande échelle.
- Maîtrise des délais : en achetant des revêtements prêts à l'emploi, vous êtes soumis au calendrier de production du fournisseur. La production en interne vous permet de produire en fonction des besoins de votre carnet de commandes, ce qui contribue à réduire au minimum les temps d'arrêt en vous permettant de répondre immédiatement aux besoins des projets. Pour les installateurs qui gèrent plusieurs projets simultanés, cette maîtrise présente un réel intérêt opérationnel.
- Flexibilité des spécifications : les revêtements achetés sont disponibles dans des configurations standard. La production en interne vous permet d'adapter l'épaisseur des parois, le grammage du feutre et les caractéristiques du revêtement aux exigences de votre projet, sans condition de quantité minimale ni pénalité liée aux délais de livraison.
- Réalisation de marge : la gaine représente un poste de coût important dans un projet CIPP. Les producteurs qui fabriquent eux-mêmes leurs gaines réalisent la marge du fabricant sur chaque pied qu’ils posent.
« Humphrys s'est montré extrêmement satisfait de la capacité d'Miller Weldmaster à nous fabriquer des machines de soudure à chaud sur mesure, qui ont permis d'améliorer notre productivité et de réduire nos coûts de main-d'œuvre. »
Quand la production en interne est judicieuse
Toutes les entreprises ne devraient pas nécessairement fabriquer leurs propres revêtements. Le volume est la variable clé. En dessous d'un certain seuil de production, l'amortissement des machines l'emporte sur les économies réalisées par pied. Au-delà de ce seuil, la production en interne s'avère systématiquement plus rentable.
Les candidats sérieux pour la production en interne présentent généralement les caractéristiques suivantes :
- Ils achètent actuellement régulièrement des revêtements pour des projets impliquant de grands diamètres ou des volumes importants.
- Ils souhaitent garder le contrôle de leur calendrier de production et ne peuvent se permettre aucun retard dans la chaîne d'approvisionnement.
- Ils ont identifié le coût des revêtements comme un facteur important de réduction des marges dans leurs offres de projet.
- Ils fabriquent ou souhaitent fabriquer à la fois des gaines de réhabilitation et des tubes d'étalonnage.
Pour ces opérations, la fabrication en interne des revêtements améliore la flexibilité de planification, réduit la dépendance vis-à-vis des fournisseurs et permet un meilleur contrôle de la qualité des revêtements. À long terme, cela peut renforcer les marges et favoriser une croissance évolutive.
Pourquoi choisir « Miller Weldmaster » pour les équipements de fabrication de gaines CIPP ?
Miller Weldmaster fabrique des systèmes industriels de soudage et de couture de tissus depuis 1974. Les systèmes de fabrication de gaines CIPP qu’elle produit ne sont pas dérivés d’une plateforme de soudage polyvalente : ils sont spécialement conçus pour répondre aux exigences de la production de gaines en termes de grammage des matériaux, de longueur des pièces et de tolérances des coutures.
Efficacité prouvée à grande échelle : des millions de pieds linéaires à travers le monde
Miller WeldmasterLes systèmes de fabrication de gaines CIPP de [nom de l'entreprise] ont permis de produire des millions de pieds linéaires de gaines dans le cadre d'installations à travers le monde. Ce volume de production n'est pas un simple argument marketing : il reflète les performances réelles des systèmes en service dans des usines de fabrication de gaines, sur de nombreux marchés et dans diverses régions du monde.
Pour les acheteurs qui envisagent l'acquisition d'un équipement industriel, les antécédents opérationnels ont plus d'importance que les caractéristiques techniques. Une machine qui a fait ses preuves à l'échelle de la production n'est pas comparable à une machine qui n'en a pas fait l'expérience.
Configuration sur mesure pour la construction de votre revêtement
Miller Weldmaster ne commercialise pas de machine CIPP standard prête à l'emploi. Chaque système est configuré en fonction de la conception spécifique de la gaine, des spécifications des matériaux, de la plage de diamètres et des objectifs de volume de production de l'acheteur.
Cela signifie que la machine que vous recevez n'est pas un système polyvalent qui aurait été adapté. Il s'agit d'un système spécialement conçu pour ce que vous fabriquez. Simple ou double couche, soudure seule ou combinée à la couture, couture par chevauchement ou bout à bout, exigences spécifiques en matière de sortie : chaque variable est prise en compte lors du processus de configuration avant l'expédition du système.
Assistance après-vente : formation, pièces détachées et service après-vente continu
La proposition de valeur d'Miller Weldmaster ne s'arrête pas à la livraison. La formation des opérateurs est incluse avec chaque système. Les pièces de rechange sont disponibles en stock. Une équipe de service après-vente est à votre disposition pour assurer la continuité de la production après l'installation.
Pour les acheteurs qui évaluent la fiabilité de la production à long terme, cet aspect est déterminant. Un système de fabrication de gaines CIPP est un équipement essentiel à la production. Un fournisseur capable de fournir rapidement des pièces de rechange et d'offrir une assistance technique réactive vous permet de respecter votre calendrier de production.