Le soudage à chaud est un procédé d'assemblage de thermoplastiques qui utilise un coin métallique chauffé inséré entre deux couches de matériau superposées . La chaleur transmise par le coin se diffuse dans les surfaces, puis des rouleaux de pression viennent immédiatement plaquer les matériaux ramollis l'un contre l'autre, formant ainsi une soudure permanente . Le soudage à chaud est une méthode d'assemblage de matériaux thermoplastiques qui utilise des techniques de liaison thermique avancées, permettant d'obtenir des soudures aussi résistantes, voire plus résistantes, que les matériaux de base.
Contrairement au soudage à air chaud , ce procédé utilise un contact direct métal sur métal plutôt qu'un flux d'air chaud , et contrairement au soudage RF, il repose exclusivement sur la conduction thermique et non sur l'énergie électromagnétique. Le coin chaud fond avec précision les surfaces internes des matériaux sans altérer les couches externes. Le soudage à coin chaud est particulièrement adapté aux applications exigeant une étanchéité à l'eau ou à l'air, comme les réservoirs et les bâches.
En pratique, ce procédé permet de réaliser des soudures rapides et rectilignes, que ce soit en usine ou directement sur le terrain . Le soudage à chaud est ainsi l'une des technologies les plus fiables pour la fabrication de thermoplastiques grand format. Reconnu pour son efficacité et la qualité de ses soudures, il garantit des joints durables, réguliers et fiables. Le soudage à chaud est une solution privilégiée pour l'étanchéité durable des plastiques, des synthétiques, des nylons et des matériaux enduits. Il élimine les risques de défaillance en créant des joints d'étanchéité solides, contrairement aux points de perforation engendrés par les méthodes de couture traditionnelles.

Faits essentiels sur la technologie de soudage par coin chauffé
- Vitesses de soudage de production : Les soudeuses à coin chaud portables fonctionnent à environ 10 m/min (33 pi/min) sur la Triad Extreme Universal et jusqu'à 21 m/min (69 pi/min) sur la Spec Extreme avec son option haute vitesse, en fonction du matériau, de la largeur du cordon et de la configuration de la machine.
- Pas besoin d'air comprimé : la chaleur étant transmise par contact direct avec le métal, le procédé élimine le recours à des systèmes d'air comprimé.
- Pas de générateurs externes : Les soudeuses à coin chaud fonctionnent à l'aide une alimentation électrique standard, ce qui simplifie leur installation aussi bien en usine que sur le terrain.
- Fonctionnement quasi silencieux : En l'absence de flux d'air à grande vitesse, les systèmes à coin chauffant fonctionnent silencieusement par rapport aux équipements de soudage à air chaud, ce qui améliore le confort de l'opérateur et réduit le bruit dans les installations de production.
- Diffusion homogène de la chaleur : La chaleur par conduction directe minimise les variations environnementales telles que le vent, les courants d'air ou les fluctuations de température.
Comprendre le principe du soudage par coin chauffant
Le soudage par coin chaud repose sur deux actions mécaniques distinctes qui se succèdent. En tant que technique de soudage, elle repose sur un coin chauffé positionné avec précision au point de soudure afin de créer des liaisons solides et sans joint. Tout d'abord, un coin métallique chauffé fait fondre les surfaces internes des matériaux thermoplastiques qui se chevauchent. Immédiatement après, des rouleaux de pression compriment les couches ramollies les unes contre les autres, créant ainsi une liaison permanente.
Il est essentiel de distinguer ces deux actions. Le rôle du coin est la préparation thermique, tandis que les rouleaux assurent la formation effective de la couture. La précision de la technologie de la cale chauffante garantit une qualité constante tout au long des cycles de production, réduisant ainsi la variabilité souvent observée lors des opérations de couture manuelles.
Comme la chaleur est transmise par contact métallique direct plutôt que par circulation d'air, le procédé est beaucoup moins sensible aux variables environnementales telles que le vent ou les turbulences. Cependant, le soudage par coin chauffant donne de meilleurs résultats pour les joints longs et droits et n'est pas adapté aux géométries tridimensionnelles complexes ni aux trajectoires de soudage courbes et sinueuses.
Le rôle de la cale chauffante : contact direct ou circulation d'air
La cale chauffante transfère l'énergie thermique directement aux surfaces de contact des matériaux. Pour garantir un apport de chaleur contrôlé et une qualité de soudure constante, la cale chauffante doit être positionnée avec précision au point de soudure, c'est-à-dire à l'endroit exact où la température et la pression sont appliquées pour créer une soudure solide et uniforme. Il est important de noter que la cale fait fondre les couches internes sans toucher la face extérieure de l'une ou l'autre des tôles, préservant ainsi l'aspect de la surface.
Dans le soudage par coin chaud, la stabilité de la température est plus importante que la chaleur maximale. Le maintien d'une température constante du coin garantit une qualité de joint uniforme sur de longues longueurs de soudure.
Comme il n'y a pas de flux d'air, ce procédé est particulièrement efficace pour les films minces et les matériaux légers. Il n'y a ni turbulence, ni flottement, ni altération de la surface pendant le soudage.
Rouleaux de pression et formation du joint : là où la liaison s'opère réellement
Pendant que la cale fait fondre le matériau, les les rouleaux de pression sont chargés de former la soudure. Les roues de pression et les rouleaux de pincement font partie intégrante du processus de soudage, appliquant une pression précise pour créer des joints hermétiques lors du soudage à la cale chaude.
La pression exercée par les rouleaux comprime les couches de thermoplastique ramollies les unes contre les autres à mesure que la machine avance. La qualité finale du joint dépend de l'interaction entre :
- Pression des rouleaux
- Vitesse de déplacement
- Épaisseur du matériau
Ce réglage de pression constitue le paramètre ayant le plus d'influence sur le soudage à coin chaud. La plupart des défaillances des joints sont dues à des réglages de pression des rouleaux inadéquats plutôt qu'à une température incorrecte.
Quels matériaux peuvent être soudés par coin chaud ?
Le soudage à la cale chaude est couramment utilisé pour les tissus enduits, notamment :
- Tissus en polyester enduits de PVC
- Tissus enduits de TPU
La technologie de soudage à coin chaud excelle avec de nombreux types de matériaux, notamment les géomembranes thermoplastiques, le PEHD, le PEBD , le PVC, les plastiques revêtus et autres matériaux revêtus de revêtements thermoplastiques. Ces matériaux sont particulièrement adaptés à la création de joints robustes, durables et hermétiques pour les applications exigeant des étanchéités à l'air et à l'eau.
Ces tissus enduits sont largement utilisés dans divers secteurs d'activité, notamment pour la fabrication de tentes, de bâches, de couvertures industrielles et de géomembranes .
Les machines de soudage à coin chauffant sont compatibles avec les matériaux thermofusibles et permettent de traiter une large gamme de types et d'épaisseurs de matériaux. Ce procédé convient également aux des films et des feuilles thermoplastiques, y compris les géomembranes plus épaisses utilisées dans les applications de confinement. À mesure que l'épaisseur augmente, les réglages de la machine, tels que la température de la cale, la vitesse et la pression des rouleaux, doivent être ajustés.
Une limite évidente est les géotextiles non tissés. Bien qu'une fixation temporaire soit possible, le soudage à chaud par coin ne permet pas de réaliser des joints structurels permanents dans les matériaux non tissés. Dans ces cas-là, d'autres méthodes d'assemblage, telles que la couture ou les systèmes adhésifs sont plus appropriées.
Soudage à la cale chauffante, soudage à l'air chaud et soudage par radiofréquence
Le soudage à coin chaud et le soudage à air chaud appartiennent tous deux à la catégorie du soudage thermique , mais ils diffèrent dans la manière dont la chaleur est délivrée .
Utilisations du soudage à l'air chaud un flux d'air chauffé sous pression, ce qui le rend plus adapté aux courbes et aux géométries complexes. Le soudage par coin chaud utilise un contact direct entre les métaux, ce qui permet un chauffage plus stable et des vitesses de soudage plus élevées pour les soudures droites.
Le soudage par radiofréquence est une autre technique utilisée pour l'assemblage des thermoplastiques. Il utilise l'énergie électromagnétique pour exciter les molécules polaires au sein du matériau , plutôt que des sources de chaleur externes. Si le soudage RF convient à la création de motifs complexes et à l'assemblage sélectif de matériaux comme le PVC et les polyuréthanes, le soudage à coin chaud offre généralement une solution plus économique pour les joints linéaires et les matériaux de grand format.
En raison de ces différences, de nombreuses usines de production ont recours le soudage par coin chaud en parallèle du soudage RF, en utilisant chaque procédé pour les applications où il offre les meilleures performances. Il est essentiel de bien comprendre les avantages et les limites des différentes techniques de soudage pour choisir la solution optimale adaptée à des applications spécifiques.
Comment sont configurées les machines à souder à coin Miller Weldmaster
Les machines de soudage à coin chauffant ne sont pas des solutions universelles : elles sont configurées en fonction de l'application, du matériau et de l'environnement de production spécifiques. Pour les fabricants spécialisés dans les géomembranes, les systèmes de confinement ou la fabrication de thermoplastiques grand format, la configuration a une incidence directe sur la qualité des joints, la régularité et le rendement.
Miller Weldmaster ses systèmes à coin chauffant autour d'un ensemble d'éléments configurables : la manière dont le joint est formé (configuration des rails), la manière dont la chaleur et la pression sont appliquées (réglage du coin et du rouleau), et la manière dont le processus est contrôlé (interface opérateur et paramètres enregistrés). Ces configurations permettent aux fabricants de régler avec précision la combinaison de chaleur, de pression et de vitesse nécessaire pour produire des joints homogènes et très résistants, quel que soit le matériau ou l'épaisseur.
Configuration à voie unique ou à double voie
Les machines de soudage à coin chaud peuvent être configurées pour produire soit un seul cordon de soudure (monocorde), soit des cordons parallèles (bicorde), selon l'application.
La configuration à voie unique permet d'obtenir une soudure continue et est généralement utilisée dans les applications de confection standard telles que les bannières, les housses et les textiles industriels.
La configuration à double voie crée deux soudures parallèles avec un canal entre les deux, ce qui est essentiel pour les applications de géomembranes et de confinement où des tests d'étanchéité des joints sont nécessaires.
Les systèmes à double rail sont particulièrement utiles dans les applications d'ingénierie environnementale et civile, car ils permettent de réaliser des essais par canalisation d'air, afin de vérifier l'étanchéité des joints après soudage. Cette configuration est adaptée aux applications où la prévention des fuites et le respect des normes sont indispensables.
Du point de vue de l'acheteur, il s'agit de l'une des décisions de configuration les plus importantes, car elle est directement liée aux exigences du produit, aux normes réglementaires et aux processus d'assurance qualité.
Options de cales et de rouleaux
C'est l'interaction entre la cale chauffante et les rouleaux de pression qui détermine en fin de compte la qualité de la soudure. Miller Weldmaster permettent d'adapter ces deux composants en fonction du type de matériau, de son épaisseur et de l'application.
La conception de la cale et son alignement déterminent la manière dont la chaleur est transmise au matériau. La cale doit être positionnée avec précision au point de soudure et alignée avec les rouleaux afin d'assurer un transfert de chaleur uniforme.
Le type de rouleau (caoutchouc ou acier) influe sur l'application de la pression et le contact avec la surface, les différents matériaux nécessitant des niveaux de compression et d'adhérence différents.
Les réglages de pression sont ajustables afin de contrôler la force d'adhérence des matériaux, ce qui a une incidence directe sur la résistance et l'uniformité des joints.
Le soudage par coin chaud reposant sur la combinaison de la chaleur, de la pression et de la vitesse, ces éléments doivent fonctionner ensemble comme un tout. De légers ajustements de la position du coin ou de la pression des rouleaux peuvent avoir une incidence considérable sur les résultats de soudage ; c'est pourquoi la configurabilité de la machine est essentielle pour garantir une production reproductible.
Système de commande et stockage des paramètres
Les machines modernes de soudage par coin chaud s'appuient sur des systèmes de commande précis qui permettent aux opérateurs de gérer et de reproduire des conditions de soudage optimales.
Les systèmes de régulation de la température ajustent la chaleur du coin en temps réel pour l'adapter aux besoins du matériau.
Les commandes de vitesse et de pression permettent aux opérateurs d'ajuster avec précision les paramètres de production en fonction de l'épaisseur du matériau et de la résistance de soudure souhaitée.
La fonction de stockage des paramètres (recettes) permet aux opérateurs d'enregistrer et de rappeler les réglages correspondant à des matériaux ou à des tâches spécifiques, ce qui réduit le temps de configuration et limite les variations liées à l'opérateur.
C'est ce niveau de contrôle qui permet d'obtenir un soudage homogène et de qualité industrielle. Au lieu de se fier au seul jugement de l'opérateur, les fabricants peuvent normaliser leur processus, garantissant ainsi que chaque soudure réponde aux mêmes critères de performance, quels que soient les équipes, les opérateurs et les cycles de production.
Pour les acheteurs qui évaluent des équipements, le niveau de sophistication du système de commande fait souvent la différence entre une machine capable de réaliser une soudure et une machine capable de le faire de manière constante et à grande échelle.
Comment choisir la bonne machine à souder à coin chauffant
Le moyen le plus rapide de réduire le choix des machines consiste à répondre à deux questions : le soudage sera-t-il effectué sur chantier ou en usine, et l'application nécessite-t-elle un contrôle de l'intégrité des soudures ?
La qualité et l'efficacité du soudage sont des facteurs essentiels pour choisir la machine à souder à coin chaud adaptée, en particulier pour les applications nécessitant des joints solides, durables et homogènes.
Ces deux variables permettent d'écarter la plupart des configurations de machines avant d'examiner les caractéristiques détaillées.
Pour obtenir une qualité de soudure et une efficacité optimales, il est essentiel que les opérateurs reçoivent une formation adéquate et maîtrisent le comportement des matériaux, la gestion de la température et les techniques de contrôle qualité. Un entretien préventif régulier des éléments chauffants, des systèmes de pression et des mécanismes d'entraînement est également nécessaire pour garantir la précision et éviter des temps d'arrêt coûteux. La mise en place de programmes de formation complets et de calendriers d'entretien préventif constitue un facteur clé de réussite lors de la mise en œuvre de la technologie de soudage par coin chaud.
Étape 1 — Déterminer le type et l'épaisseur du matériau
Des matériaux thermoplastiques qui semblent identiques sur le papier peuvent présenter un comportement de soudage différent dans la pratique. Le poids du revêtement, son épaisseur et la formulation du fournisseur peuvent tous influencer le comportement à la soudure. Il est essentiel de bien connaître les différents types de matériaux, y compris les matériaux revêtus et les revêtements thermoplastiques, pour choisir la machine de soudage à coin chauffant et les paramètres appropriés.
C'est pourquoi des soudures d'essai sont nécessaires avant de choisir les paramètres définitifs de la machine ou l'équipement.
Étape 2 — Définir la géométrie de la couture
Le soudage par coin chaud donne les meilleurs résultats sur de longs joints droits et continus.
Lorsqu'un produit nécessite à la fois des soudures droites et une géométrie complexe, les fabricants divisent souvent le processus : ils ont recours au soudage par coin chaud pour les sections droites et à une autre technologie pour les tracés de soudure plus complexes.
Étape 3 — Définir l'environnement de production
Cette étape est binaire.
- L'assemblage sur site, en extérieur et sur des surfaces irrégulières, nécessite des machines portables ou mobiles . Les machines de soudage à coin chaud sont parfaitement adaptées aux applications sur le terrain grâce à leur portabilité et leur efficacité dans des environnements variés.
- La production en usine contrôlée permet l'utilisation d'équipements automatisés stationnaires.
C'est l'environnement qui détermine la configuration — il ne s'agit pas simplement d'une préférence de l'utilisateur.
Étape 4 — Définir les exigences en matière de volume et de vitesse
La planification de la production devrait s'articuler autour d'un seul indicateur : nombre de mètres de couture terminés par équipe.
L'efficacité de la production de coutures est un facteur essentiel à prendre en compte pour déterminer la taille et la configuration appropriées de la machine, car elle a une incidence directe sur le rendement et l'utilisation des ressources.
Ce chiffre doit ensuite être mis en correspondance avec la vitesse de fonctionnement réelle, et non à sa vitesse nominale maximale.
Les équipements doivent être dimensionnés en fonction des besoins de production prévus pour les 18 à 24 prochains mois, et non pas uniquement en fonction de la capacité actuelle.
Étape 5 — Définir les exigences en matière d'assurance qualité
Applications impliquant des géomembranes, des revêtements de confinement ou des infrastructures réglementées nécessitent souvent une vérification de l'intégrité des joints.
Dans ces cas-là, le soudage à double voie est la solution de base, et non une option supplémentaire.
Le choix des machines doit d'abord se fonder sur leur capacité à produire des canaux d'essai pouvant être mis sous pression, puis être optimisé en fonction de la vitesse de production et de la configuration.
Vous ne savez pas quelle configuration convient à votre tissu et à vos coutures ? Miller Weldmaster L'équipe d'ingénierie de [Nom de l'entreprise] évalue votre matériau, la géométrie de votre joint et votre volume de production avant de vous recommander une machine à souder à coin chaud.
Les cas où le soudage par coin chaud échoue — et comment les éviter
La plupart des défaillances de soudage à coin chaud peuvent être attribuées à trois variables : la température, la vitesse de déplacement et la pression du rouleau .
Il est essentiel de maintenir une qualité de soudure optimale pour garantir que les joints soient aussi résistants, voire plus résistants, que les matériaux de base eux-mêmes. Lorsque l'un de ces paramètres s'écarte de la norme, l'intégrité du joint s'en trouve compromise. L'objectif est de prévenir ces problèmes lors de la mise en place plutôt que de les diagnostiquer une fois la production lancée.
Problème n° 1 : Perforation ou surchauffe
Cause : Température du coin trop élevée par rapport à la vitesse de déplacement, ou matériau bloqué sous le coin.
Solution : Réduisez la température du coin chauffant ou augmentez la vitesse d'avance. N'arrêtez jamais la machine tant que le coin chauffant est en contact avec le matériau.
Problème n° 2 : joint froid — liaison fragile ou incomplète
Cause : Température insuffisante, vitesse de déplacement excessive ou pression des rouleaux inadéquate.
Solution : Effectuer des essais de pelage avant la production afin de vérifier que la combinaison température-vitesse-pression est correcte.
Problème n° 3 : glissement du tissu et déviation de la couture
Cause : Outils de guidage inadaptés ou tension d'alimentation inégale.
Solution : Vérifiez l'alignement et la tension lors de la mise en place de la machine avant de commencer la première passe de soudage.
Problème n° 4 : flottement de la couche mince et distorsion des bords
Cause : Courant d'air ambiant ou installation incorrecte.
Solution : Le soudage par coin chaud réduit intrinsèquement les perturbations du flux d'air par rapport au soudage à l'air chaud, ce qui le rend idéal pour les films minces lorsqu'il est correctement configuré.
Problème n° 5 : Échecs des tests de pression sur les canaux à double voie
Cause : Mauvais alignement des deux cales ou pression inégale des rouleaux.
Solution : Effectuer des contrôles d'alignement avant la mise en production et consigner les résultats des essais de pression pour chaque segment de joint.
Applications du soudage par coin chaud : secteurs d'activité et produits finis
Le soudage à la cale chaude est principalement utilisé dans deux types d'environnements : la fabrication industrielle à grande échelle et les installations sur site à grande échelle.
Grâce à la combinaison de la vitesse de soudage, de la portabilité et d'une infrastructure opérationnelle minimale, cette technologie figure parmi les plus efficaces pour la production de soudures longues.
Parmi les applications courantes, on peut citer :
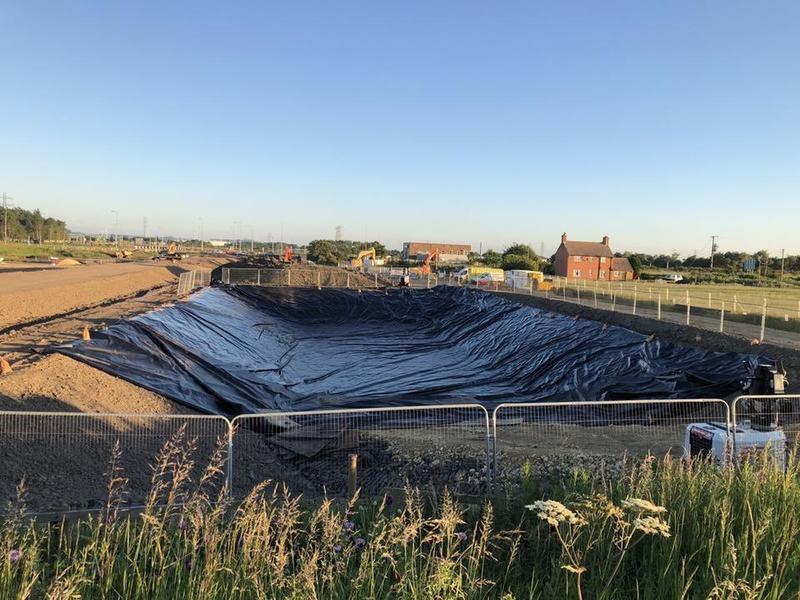
- Géomembranes et systèmes de confinement environnemental
- Liner de piscine
- Réservoirs et réservoirs de stockage souples
- Décharges et revêtements de décharges
- Traitement des eaux usées et gestion des eaux usées
- Infrastructures de gestion et de conservation de l'eau
- Tunnels et étanchéité des tunnels
- Construction de toitures et membranes d'étanchéité
- Bâches pour camions et housses de transport
- Capotes de cabriolet et housses pour voitures
- Projets liés à l'exploitation minière chimique et à la protection de l'environnement
- Bâches et housses industrielles
- Tentes et structures architecturales en toile
- Structures gonflables et produits gonflables
- Bâches pour camions et housses de protection
- Fabrication de signalétique et de bannières
Le soudage à chaud est une solution courante et polyvalente pour l'assemblage de matériaux thermoplastiques et de tissus enduits, notamment sur des surfaces souples ou irrégulières. Ce procédé est particulièrement efficace pour créer des joints étanches à l'eau et à l'air, essentiels pour des applications telles que les revêtements de piscines, les réservoirs et les systèmes de confinement. Il permet d'obtenir des coutures durables, robustes et résistantes, au moins aussi solides que les matériaux de base, ce qui le rend idéal pour les applications industrielles et environnementales exigeantes.
Le soudage à chaud est utilisé pour la fabrication de réservoirs d'eau, de sacs de stockage de carburant, de bâches d'irrigation, d'auvents de camions, de capotes de cabriolets et de housses de protection. Cette technologie est également employée pour les travaux de géomembranes, le creusement de tunnels, la couverture de toitures et l'industrie minière chimique.
Les joints soudés par coin chaud offrent une étanchéité que les joints cousus ne peuvent égaler, ce qui est essentiel pour des applications telles que les revêtements de piscine. Ce procédé permet de réaliser des joints solides, étanches à l'eau et à l'air, sur divers matériaux, notamment les plastiques et les matières synthétiques.
Pourquoi les fabricants choisissent Miller Weldmaster le soudage à la semelle chauffante
Miller Weldmaster l'une des gammes les plus complètes d'équipements de soudage à la cale chauffante du marché — allant des soudeuses portatives conçues pour l'installation de géomembranes sur le terrain aux systèmes automatisés à tête mobile utilisés dans la production industrielle à grande échelle.
Ce qui distingue Miller Weldmaster , c'est que l'évaluation de l'application précède la recommandation d'équipement, garantissant ainsi que les clients bénéficient de la configuration adaptée à leurs matériaux, à leur environnement de production et à leurs exigences en matière de soudure.
- Approche axée sur l'application : les équipes d'ingénierie évaluent les matériaux, la géométrie des coutures et les exigences de production avant de recommander l'équipement.
- Gamme complète de configurations : nos solutions couvrent les systèmes de soudage portatifs, fixes, mobiles et à double rail.
- Assistance après-vente : la formation, le service après-vente et l'optimisation des processus contribuent à garantir la performance de production à long terme.
 EN SAVOIR PLUS