Acrylic fabric bonding is an industrial process that joins acrylic canvas, awning, and marine fabrics using heat-activated adhesive tape — creating seams that are stronger, more durable, and leak-resistant compared to traditional sewing.
Miller Weldmaster toutes les étapes du processus de thermocollage : le comportement du tissu acrylique sous l'effet de la chaleur, la méthode de soudage la mieux adaptée à votre volume de production, la comparaison entre les coutures thermocollées et les alternatives cousues, ainsi que les moyens d'éviter les défaillances les plus courantes en matière de thermocollage. Que vous dirigiez un petit atelier de fabrication d'auvents ou une chaîne de production à grand volume, les informations fournies ici vous aideront directement dans votre décision d'achat.
Acrylic fabric cannot be thermoplastic-welded like PVC because it does not melt and re-fuse — bonding with heat-activated adhesive tape is required instead.
Hot air, hot wedge and impulse welding methods can all activate acrylic bonding tape to create strong, durable seams.
Les coutures en acrylique collé éliminent la décoloration du fil, les fuites au niveau des trous d'aiguille et la durée de vie réduite du fil — les trois causes de défaillance les plus courantes lors de la couture de toile acrylique.
Le contrôle des processus — température, pression et vitesse de la machine — est le principal facteur déterminant la résistance et l'uniformité des soudures dans les environnements de production.
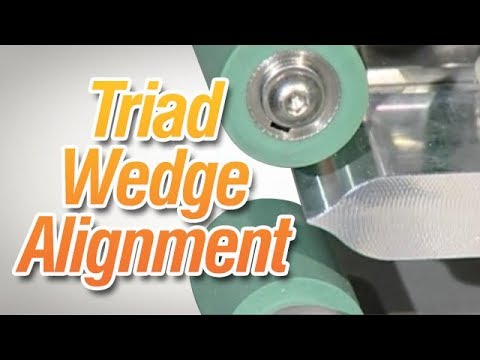
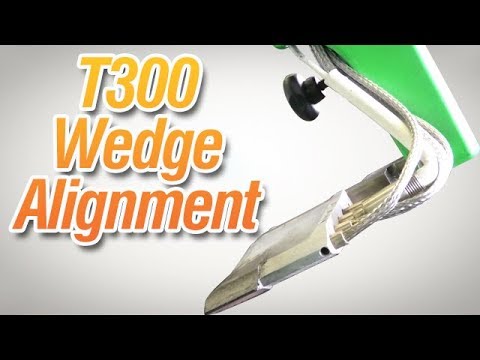
Miller Weldmaster des machines spécialement conçues pour le collage de l'acrylique, notamment les modèles T300 Extreme, Triad Extreme et 112 Extreme.
Qu'est-ce que le soudage des tissus acryliques ?
The industrial process of permanently joining two or more pieces of acrylic fabric using a heat-activated adhesive tape, applied through a controlled welding machine. The result is a seam that is fully sealed, weather-resistant, and structurally superior to traditional sewn seams for most outdoor and marine applications.
Unlike PVC or polyurethane fabrics that melt and re-fuse under direct heat, acrylic fabric needs a heat-activated adhesive tape as the bonding agent — not raw heat — to create a permanent seam. Understanding this distinction is the starting point for anyone selecting a machine or setting process parameters for acrylic production.
Pourquoi le tissu acrylique ne peut-il pas être soudé comme le PVC ?
The core technical distinction: acrylic is a woven synthetic fiber, not a thermoplastic film. PVC and polyurethane fabrics melt under heat and re-fuse when pressure is applied — that is what direct thermoplastic welding exploits. Acrylic fabric does not behave this way. Apply direct heat without an adhesive and you risk glazing or scorching the surface without creating any seam bond. This is the most common misunderstanding buyers bring to the conversation, and it matters because it affects machine selection, tape selection, and every process parameter setting in production.
How Acrylic Adhesives Work
Le procédé de thermocollage utilise un ruban adhésif laminé — doté d'un adhésif puissant des deux côtés — placé entre les deux pièces de tissu acrylique. La machine à souder applique de la chaleur pour activer l'adhésif, et la pression exercée par les rouleaux et les barres de collage fixe la liaison. Suivez cette séquence à chaque cycle de production :
- Position laminated bonding tape between the two acrylic fabric pieces, fully seated within the seam allowance.
- Apply controlled heat via the welding method — hot air, hot wedge or impulse — to activate the adhesive at the correct temperature range for acrylic.
- Apply pressure through bonding rollers and bars to consolidate the seam and ensure full contact between the tape adhesive and both fabric surfaces.
- Allow cooling before handling to achieve full bond strength. Pulling a seam before it has cooled is one of the most common causes of weak seams.
Properties of Acrylic Fabric
L'acrylique se vend à un prix élevé sur les marchés des auvents, de la marine et de la fabrication d'équipements d'extérieur en raison de ses performances spécifiques. Ces mêmes propriétés qui en font un matériau précieux rendent également indispensable une bonne adhérence : une couture défectueuse sur un produit en acrylique rejaillit sur les performances du tissu, et pas seulement sur le processus de fabrication.
- Résistance aux UV : résiste à la décoloration et à la dégradation de la surface due à une exposition prolongée au soleil — c'est la principale raison pour laquelle les fabricants d'auvents et de produits nautiques le recommandent.
- Évacuation de l'humidité : évacue l'humidité de la surface sans l'absorber, préservant ainsi l'intégrité structurelle dans les environnements humides.
- Résistance aux huiles et aux produits chimiques : offre des performances fiables dans les environnements industriels et maritimes où des contaminants sont présents.
- Haute ténacité et résistance à la traction : maintient la tension dans les armatures d'auvents et les structures d'ombrage sans s'étirer ni s'affaisser.
- Résistance aux intempéries : conserve son intégrité structurelle dans des conditions de températures extrêmes, qu'il s'agisse du froid hivernal lors du stockage ou de l'exposition directe au soleil en été.
Acrylic Fabric Bonding Methods: Comparing Hot Air, Hot Wedge and Impulse Welding
Choosing the right bonding method for acrylic fabric comes down to three variables: your production volume, your typical seam geometry, and the weight of the acrylic material you run. Each method activates the same heat-activated adhesive tape — what differs is how the heat is delivered and how fast the machine can move through a seam. The table below maps each method to the production context it serves best.
The most important thing to understand about the table below: none of these methods involve melting the acrylic fabric itself. Every row describes a mechanism for activating the adhesive tape. The fabric stays intact. The bond forms between the tape and the fabric surface, not between two fabric surfaces fused together.
Machine Settings for Acrylic Bonding: Temperature, Pressure, and Speed
Acrylic fabric requires a lower heat band than vinyl or PVC. The exact range depends on the specific acrylic blend and coating weight, but the guiding principle holds across materials: if you can see surface glazing on the fabric face, the temperature is too high. Reduce heat before increasing speed to compensate.
La vitesse est importante car le temps de maintien — c'est-à-dire la durée pendant laquelle le tissu est exposé à la chaleur au point de collage — détermine directement la quantité d'énergie absorbée par l'adhésif. Une vitesse trop élevée à la bonne température entraîne une activation insuffisante de l'adhésif. Une vitesse trop faible à la bonne température risque de provoquer des brûlures. Le juste équilibre s'obtient par un essai de couture, et non par un simple calcul.
Les réglages de pression influent sur la qualité de l'adhérence de l'adhésif activé sur les deux surfaces du tissu. Une pression insuffisante entraîne une fixation incomplète, notamment au niveau des bords des coutures. Une pression excessive sur une toile acrylique légère peut déformer le tissage et causer des défauts esthétiques sur les produits finis.
Avant toute production sur un nouveau lot de tissu — ou après tout changement de réglage de la machine —, effectuez un essai de soudure sur un chutes du même tissu et réalisez un test de décollement avant de vous lancer. Les spécialistes d'application Miller Weldmaster peuvent vous conseiller sur les paramètres de démarrage adaptés à votre tissu et à votre modèle de machine.
| Méthode | Comment ça marche | Idéal pour | Vitesse | Points clés à prendre en considération |
|---|---|---|---|---|
| Soudage à l'air chaud | Controlled hot air stream activates adhesive tape between fabric layers | Coutures droites, production d'auvents de volume moyen à élevé | Modéré à rapide | Le contrôle de la température est essentiel : une température trop élevée provoque la formation d'un film brillant à la surface de l'acrylique |
| Soudage à chaud | Une cale métallique chauffée entre en contact direct avec les couches de tissu pour activer la liaison de la bande | De longues coutures continues sur une toile acrylique épaisse | Rapide pour les séries continues | Nécessite un alignement précis des cales ; mise en place plus longue pour les petites séries |
| Soudage par impulsion | Une brève impulsion de chaleur contrôlée traversant l'élément de scellage active la liaison du ruban | Des longueurs de couture plus courtes, des ateliers de plus petite taille, des géométries de couture variées | Plus lent par cycle, flexible | Un temps de maintien constant est essentiel pour obtenir une résistance de soudure reproductible |
Acrylic Fabric Bonding vs. Sewing: Why Industrial Manufacturers Are Making the Switch
Sewing has been the standard joining method for acrylic canvas for decades. It works — up to a point. At production scale, and across the service life of outdoor and marine products, three specific failure modes consistently push fabricators toward bonded seams. Understanding each one helps explain why the switch from sewing to bonding is not just a process upgrade but a warranty and quality management decision.
The Hidden Costs of Sewing Acrylic: Thread Fade, Needle Holes, and Rework
La décoloration des fils est le premier type de défaillance. Le tissu acrylique est conçu pour résister aux UV : il conserve sa couleur et son intégrité structurelle même après des années d'exposition directe au soleil. Ce n'est pas le cas des fils. Les fils en polyester ou en nylon utilisés pour coudre la toile acrylique se dégradent plus rapidement que le tissu lui-même. Il en résulte un contraste visuel frappant : des fils décolorés qui traversent un tissu intact. Pour les fabricants d'auvents soumis à des obligations de garantie, la décoloration des fils constitue un motif de rappel, et pas seulement un problème esthétique.
Les fuites au niveau des trous d'aiguille constituent le deuxième type de défaillance. Chaque point de couture crée une perforation dans le tissu. Lorsque le fil est neuf et n'a pas encore subi de dégradation, il comble le trou et assure une étanchéité satisfaisante. À mesure que le fil s'affaiblit sous l'effet des rayons UV, les trous s'agrandissent. L'eau s'infiltre alors le long de la couture — ce qui correspond précisément au type de défaillance qu'un produit destiné à une utilisation en extérieur ou en milieu marin est censé éviter.
Rework costs compound both problems. Re-sewing an acrylic seam requires removing the old thread, resetting the sewing machine, and running the seam again — with a real risk that the needle holes from the first pass compromise the repair. Running the same seam through a bonding machine after initial validation takes a fraction of the time. At production scale, the labor differential adds up to a meaningful cost per linear foot.
Résistance de l'assemblage : les avantages de l'acrylique collé par rapport à la couture
The industry benchmark for awning and marine seams is 60–80% of base fabric tensile strength. A seam below that range is a warranty risk; a seam at or above it holds for the product's expected service life. Properly bonded acrylic seams with correctly specified heat-activated tape consistently reach this benchmark — and maintain it throughout the product's life because the bond is not subject to UV degradation the way thread is.
Au départ, les coutures cousues peuvent présenter des valeurs de résistance similaires. C'est avec le temps que la différence apparaît. À mesure que le fil se détériore, la résistance de la couture diminue. Une couture collée ne subit pas ce processus de détérioration. Pour les fabricants qui offrent des garanties pluriannuelles sur leurs produits, la couture collée constitue la solution la moins risquée.
| Issue | Coutures en acrylique | Joints en acrylique collé |
|---|---|---|
| Étanchéité des joints | Endommagé par les trous d'aiguille ; se détériore avec le temps sous l'effet des rayons UV | Fully sealed seam — no needle holes, watertight throughout service life |
| La couleur du fil s'estompe avec le temps | Le fil perd sa couleur et sa résistance avant que le tissu ne se détériore | Pas de fil apparent — l'aspect de la couture est à la hauteur de la durée de vie du tissu |
| Fuites au niveau des trous d'aiguille | Chaque point est une perforation ; la situation s'aggrave à mesure que le fil s'affaiblit | Eliminated — adhesive tape fills and seals the seam line |
| Vitesse de production | Nécessite beaucoup de main-d'œuvre ; dépend des compétences de l'opérateur et du serrage de la machine | Débit constant ; les réglages de la machine garantissent une production reproductible |
| Taux de retouche des coutures | La recouture prend du temps et peut nécessiter le remplacement du tissu | Les retouches sont minimes lorsque les paramètres du processus sont correctement réglés |
| Coût de la main-d'œuvre par mètre linéaire | Coûts plus élevés liés au fil, aux changements d'aiguilles et aux temps d'arrêt des opérateurs | Réduire à l'échelle de production une fois les paramètres validés |
Domaines d'application du collage de tissus acryliques — Secteurs et applications
Les secteurs qui utilisent des toiles acryliques sont confrontés à une condition d'exploitation commune : une exposition prolongée aux rayons UV, à l'humidité et aux contraintes mécaniques. Ce sont précisément ces conditions qui accentuent les risques de défaillance des coutures — et qui font des joints collés des solutions particulièrement précieuses. Vous trouverez ci-dessous les principaux secteurs d'activité Miller Weldmaster des solutions de collage acrylique.
Auvents et structures d'ombrage
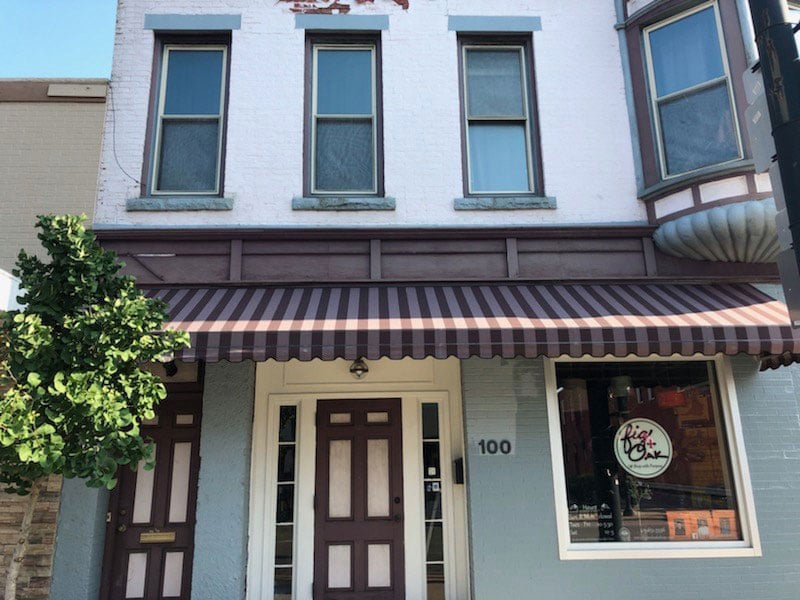
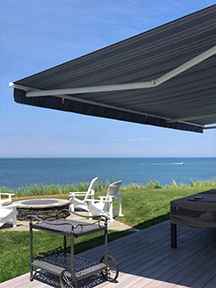
Awning fabrication is one of the main applications for acrylic fabric bonding. A commercial awning stays under UV and rain load for years before it is replaced, and sewn seams often show thread fade and needle hole leaks long before the fabric itself fails, which leads to customer callbacks and warranty claims.
Bonded seams address both failure modes. The awning keeps sealed seams through its service life, the fabricator handles fewer callbacks, and seam quality becomes a selling point when bidding commercial projects. See how four Miller Weldmaster machines transformed production at Lehr Awning in our acrylic awning case study.
Toiles marines et housses pour bateaux
Les applications marines ajoutent l'eau de mer et les flexions constantes à l'exposition aux UV et à l'humidité auxquelles sont déjà soumises les applications d'auvents. Ces conditions accélèrent la dégradation des fils plus rapidement que tout autre environnement : un produit en toile marine cousue peut présenter des fuites au niveau des coutures en l'espace d'une seule saison de navigation dans des conditions de forte exposition aux UV et de brouillard salin.
Bonded seams maintain watertight integrity across the flex cycles and chemical exposure that marine environments impose. Bimini tops, boat covers, and dodgers are the most common marine products where fabricators make the switch from sewing to bonding — and where the quality difference is most visible to the end customer.
Loisirs de plein air et mobilier d'extérieur
Les housses pour mobilier de jardin, les toiles de parasol et les housses pour coussins d'extérieur sont soumises aux mêmes rayons UV et à la même humidité que les stores, mais elles doivent également répondre à des exigences esthétiques pour le consommateur. Les coutures sont visibles. Sur les produits haut de gamme destinés au mobilier d'extérieur, les coutures présentent une décoloration du fil et des lignes de couture irrégulières qui donnent l'impression d'un manque de qualité à l'acheteur, même si la couture n'a en réalité pas cédé.
Les coutures thermosoudées offrent un rendu esthétique impeccable : aucune ligne de couture apparente, aucune décoloration du fil. Pour les fabricants qui positionnent leurs produits dans le segment haut de gamme du marché des loisirs de plein air, l'avantage esthétique des coutures thermosoudées revêt une importance commerciale tout aussi grande que leur avantage structurel.
Applications industrielles spécialisées
Beyond traditional outdoor and marine applications, acrylic fabric bonding serves filtration bags, protective covers, and custom industrial enclosures where chemical resistance and seam integrity under mechanical stress are non-negotiable requirements. In these applications, a sewn seam is often disqualified from the specification outright — the perforation risk is incompatible with the containment requirement. Bonded acrylic seams provide the fully sealed surface these applications demand.
Choosing the Right Machine for Acrylic Fabric Bonding
Le choix de la machine adaptée à votre activité dépend de trois facteurs : votre volume de production par équipe, les formes de soudure requises pour vos produits et le poids du tissu acrylique que vous utilisez. Le tableau ci-dessous met en correspondance ces facteurs avec les catégories de machines Miller Weldmaster . Considérez-le comme un point de départ pour votre entretien avec un spécialiste des applications, et non comme une spécification définitive.
Match the Machine to Your Production Volume
Activités à faible volume et petites entreprises
For shops bonding shorter runs, varied seam geometries, or a wide mix of acrylic products, impulse welding is typically the right starting point. The lower capital cost matches the production profile, and the flexibility to handle different seam lengths without major setup changes suits shops where no two jobs are identical.
Output profile: impulse machines handle seam lengths from a few inches to several feet, with cycle times that match manual-feed production paces. The key process variable is dwell time — the duration of the heat pulse. Getting that right for your specific tape and fabric combination is a one-time calibration that then produces consistent seams across the run.
Fabricants d'auvents et de produits nautiques pour la production en série
Awning shops and marine canvas fabricators producing at mid-volume — regular production schedules, consistent fabric weights, and long continuous seam requirements — are the natural fit for hot air and hot wedge welding machines. Continuous seam production at consistent speeds is where these machines outperform impulse alternatives on a cost-per-linear-foot basis.
The T300 Extreme and 112 Extreme are Miller Weldmaster's purpose-built solutions for this production profile. Both are calibrated for acrylic bonding — the temperature range, pressure systems, and feed mechanisms are designed for the lower heat requirements and precise speed control that acrylic fabric demands.
Lignes de production à haut débit et automatisées
Manufacturers producing at scale — where the cost of machine downtime and seam rework is measured in production hours, not individual jobs — need machines with higher throughput and automation capability. High-speed hot air and hot wedge machines and automated bonding systems address that requirement.
The Triad Extreme and Miller Weldmaster's custom automation options serve this segment. The focus at this production level is not just machine capability but system integration: how the bonding station fits into the broader production line, what upstream and downstream handling looks like, and how quality control is built into the process rather than applied after it.
Problèmes courants liés au collage de l'acrylique — et comment les éviter
Le collage acrylique permet d'obtenir des joints d'une résistance constante lorsque les paramètres du processus sont correctement réglés. Lorsque ce n'est pas le cas, la défaillance est presque toujours due à l'une des trois causes principales suivantes : une chaleur excessive, une pression insuffisante ou des réglages irréguliers au cours d'un cycle de production. Chaque type de défaillance peut être évité.
Failure Mode 1: Surface Glazing or Scorching
Surface glazing occurs when the temperature setting is too high for the specific acrylic fabric being bonded. Acrylic coatings — particularly the solution-dyed finishes used on premium awning and marine canvas — are sensitive to excess heat. Glazing affects both seam appearance and bond strength, because the adhesive on the tape may over-activate and lose structural integrity before the seam is set.
Prevention: Run a test seam at the lower end of your temperature range before committing to a production run on any new fabric lot. If glazing appears, reduce temperature before increasing speed. Slower speed at a lower temperature is consistently more reliable than faster speed at a higher one for acrylic materials.
Failure Mode 2: Peel Failure at the Seam Edge Due to Surface Energy
Edge peel is the result of insufficient pressure during bonding, or adhesive tape that was not fully seated within the seam allowance before heat was applied. The center of the seam may bond correctly while the edges lift — a failure that becomes visible immediately on peel testing or, worse, in the field after installation.
Prevention: Verify tape placement before feeding material through the machine. Confirm pressure roller settings are within the recommended range for the fabric weight. After the first seam of any production run, conduct a 10-minute peel test — pull the seam apart by hand at the edge — before continuing. If the edge peels cleanly, adjust before proceeding.
Failure Mode 3: Bonding Inconsistency Across a Production Run
Run-to-run inconsistency is the hardest failure mode to diagnose because individual seams may look acceptable while aggregate seam strength varies. The two most common causes are machine settings that drift over a long production run — particularly temperature, which can creep as the machine reaches thermal equilibrium — and fabric lot variation, where different coating weights or acrylic blends require different parameter settings.
Prevention: Calibrate machine settings at the start of each shift, not just at initial setup. When switching to a new material lot, treat it as a new material — run a test seam and validate before full production. Sample seam strength testing throughout a run (not just at the beginning) catches drift before it becomes a quality issue. Miller Weldmaster's service and training programs cover production calibration protocols for each machine model.
Si vous ne trouvez pas votre tissu dans la liste de gauche, veuillez nous contacter et nous faire part de vos besoins en matière de couture de tissu.